أدخل تفاصيل المنتج (مثل اللون والحجم والمواد وما إلى ذلك) والمتطلبات المحددة الأخرى للحصول على عرض أسعار دقيق.
ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.
يُقدِّم
آخر

مدونة

  • كيفية تحديد احتياجات العملاء: مطابقة آلات تصنيع الكتل مع متطلبات المشروع
    كيفية تحديد احتياجات العملاء: مطابقة آلات تصنيع الكتل مع متطلبات المشروع
    Oct 07, 2026
    إجابة سريعةتبدأ عملية اختيار آلات تصنيع البلوك المناسبة لمتطلبات المشروع بتقييم منظم للاحتياجات يشمل خمسة أبعاد أساسية: أنواع البلوك المطلوبة، والطاقة الإنتاجية اللازمة للالتزام بالجداول الزمنية للمشروع، والميزانية المتاحة والعائد المتوقع على الاستثمار، ومستوى الأتمتة المناسب لبيئة التشغيل، وظروف الموقع بما في ذلك إمدادات الطاقة والمساحة وتوافر المواد الخام. على سبيل المثال، يتطلب مشروع مستشفى في منطقة زلزالية بلوكًا قادرًا على استيعاب حديد التسليح، بينما قد يُعطي مشروع سكني الأولوية لإنتاج كميات كبيرة من البلوك المجوف القياسي. يؤدي عدم التوافق بين قدرة الآلة واحتياجات المشروع إلى أوجه قصور مكلفة - فالمواصفات الزائدة تُهدر رأس المال، بينما المواصفات الناقصة تُحد من الإنتاج وتُؤثر سلبًا على الجودة. يُقدم هذا الدليل إطارًا عمليًا لتحديد احتياجات العملاء ومطابقتها مع حلول آلات تصنيع البلوك المناسبة.           1. تحليل نية بحث المستخدممن يبحث ولماذا؟ جمهورالنية الأساسيةأهم الشواغلمصنعي آلات تصنيع القوالباستراتيجية المبيعات/التجارةفهم نقاط ضعف العملاء لاقتراح حلول مناسبةالموزعون/التجارتجاري/استشاريمساعدة المستخدمين النهائيين في اختيار الجهاز المناسب لمشاريعهمالمقاولوناختيار المعدات/العملياتمواءمة قدرة الآلة مع حجم المشروع وجدوله الزمنيمستشارو المشاريعمعلومات/إرشاداتتطوير المواصفات وتوصيات المعدات  فئات نية البحث الرئيسية البيع الاستشاري: فهم كيفية طرح الأسئلة الصحيحة للكشف عن احتياجات العملاءالمواءمة الفنية: مواءمة مواصفات الآلة مع متطلبات المشروعتحسين الميزانية: الموازنة بين القدرة والقدرة على تحمل التكاليفإرشادات خاصة بالتطبيقات: مطابقة الآلات مع أنواع المشاريع المحددة (السكن، البنية التحتية، التجارية)   2. أسئلة المستخدم الرئيسيةس: ما هي الأسئلة التي يجب أن أطرحها على العميل قبل التوصية بآلة تصنيع القوالب؟ابدأ بالأساسيات: ما أنواع القوالب التي تحتاج إلى إنتاجها؟ ما هي طاقتك الإنتاجية اليومية أو الشهرية المطلوبة؟ ما هو نطاق ميزانيتك؟ ما هو مستوى الأتمتة الذي تفضله؟ ما هي ظروف موقعك - ​​مصدر الطاقة، والمساحة المتاحة، والمواد الخام؟ ما هو الجدول الزمني لبدء الإنتاج؟ إن فهم هذه العوامل يُمكّن من مطابقة مواصفات الآلات بدقة مع متطلبات المشروع. س: كيف أحدد الطاقة الإنتاجية المناسبة لمشروع ما؟احسب الطاقة الإنتاجية المطلوبة بالرجوع إلى الجدول الزمني للمشروع. على سبيل المثال، إذا كان مشروع سكني يتطلب 500,000 وحدة بناء على مدار 12 شهرًا، وكان الإنتاج 25 يومًا في الشهر، فإن الإنتاج اليومي المطلوب يبلغ حوالي 1,667 وحدة بناء. إضافة هامش أمان بنسبة 20-30% لمواجهة التقلبات والنمو المستقبلي يشير إلى أن الآلة قادرة على إنتاج 2,000-2,200 وحدة بناء يوميًا. هذا يضمن تلبية الآلة لمتطلبات المشروع دون الحاجة إلى استثمار رأسمالي زائد. س: ما هو دور مستوى الأتمتة في اختيار الآلة؟يؤثر مستوى الأتمتة على متطلبات العمالة، واتساق الإنتاج، والاستثمار الأولي. تتطلب الآلات الأوتوماتيكية بالكامل من 3 إلى 5 عمال وتوفر جودة ثابتة، ولكنها تتطلب رأس مال أكبر. أما الآلات شبه الأوتوماتيكية فتحتاج من 8 إلى 12 عاملاً، ولكنها أقل تكلفةً في البداية. يعتمد الاختيار على توافر العمالة وتكلفتها في منطقة العميل، وحجم الإنتاج، ومتطلبات الجودة. في المناطق التي تتوفر فيها العمالة الرخيصة بكثرة، قد تكون الآلات شبه الأوتوماتيكية أكثر اقتصادية. س: كيف تؤثر المواد الخام على اختيار الآلة؟تؤثر خصائص المواد الخام على تكوين الماكينة وتصميم الخلطة. قد يتطلب الرماد المتطاير والخبث والركام المعاد تدويره أنظمة خلط وخلاطات مختلفة. تعمل المواد الكاشطة على تسريع تآكل القوالب، مما يستلزم استخدام مواد قوالب أكثر متانة. يؤثر محتوى الرطوبة على دقة الخلط وقد يتطلب استخدام مستشعرات رطوبة. إن فهم مصادر المواد الخام لدى العميل يضمن تكوين الماكينة لتحقيق الأداء الأمثل. س: ما هي ظروف الموقع التي يجب مراعاتها؟تشمل ظروف الموقع المساحة المتاحة، وإمدادات الطاقة، وإمكانية الوصول إلى المياه، ومتطلبات الأساسات. تُناسب الآلات المتنقلة المواقع النائية ذات الطاقة المحدودة. أما الآلات الثابتة فتتطلب أساسات ثابتة وطاقة ثلاثية الأطوار موثوقة. وقد تفرض قيود المساحة تصميمات آلات مدمجة أو تخطيطات رأسية. وتؤثر جميع هذه العوامل على اختيار الآلات وتخطيط الموقع.  3. إطار تقييم الاحتياجاتالخطوة الأولى: متطلبات المنتجابدأ بفهم ما يرغب العميل في إنتاجه. تحدد أنواع البلوك - سواءً كانت بلوك مجوفة، أو طوب مصمت، أو بلاط رصف، أو أحجار رصيف، أو بلوك متشابك، أو منتجات خاصة - متطلبات القوالب وتكوين الماكينة. يتطلب المشروع الذي يحتاج إلى أنواع متعددة من المنتجات ماكينة ذات قدرة سريعة على تغيير القوالب. أما المتطلبات الخاصة، مثل قنوات التسليح الفولاذية للمناطق المعرضة للزلازل، فتتطلب تصميمات قوالب مخصصة. الخطوة الثانية: الطاقة الإنتاجيةاحسب الطاقة الإنتاجية المطلوبة بناءً على الجداول الزمنية للمشروع وطلب السوق. ضع في اعتبارك الاحتياجات الحالية والنمو المستقبلي. يُعد تشغيل الآلة بنسبة 80-85% من طاقتها المقدرة مثاليًا، حيث يوفر ذلك هامش أمان كافيًا لتلبية ذروة الطلب دون تجاوز المواصفات المطلوبة. كما تؤثر الطاقة الإنتاجية على متطلبات العمالة، ومساحة المعالجة، ولوجستيات المواد. الخطوة 3: مستوى الأتمتةقيّم وضع العمالة لدى العميل، وحجم الإنتاج، ومتطلبات الجودة. توفر الآلات الأوتوماتيكية بالكامل جودة ثابتة بأقل قدر من العمالة، ولكنها تتطلب استثمارًا أكبر ودعمًا فنيًا. تناسب الآلات شبه الأوتوماتيكية الشركات الناشئة والعمليات التي تتمتع بوفرة في العمالة. أما الآلات اليدوية فهي مناسبة للإنتاج على نطاق صغير جدًا أو في الموقع. الخطوة الرابعة: المعدات الداعمةحدد ما إذا كان العميل بحاجة إلى خط إنتاج كامل أم إلى الآلة الرئيسية فقط. تشمل المعدات الداعمة آلات الخلط، والخلاطات، والناقلات، والرافعات، وأنظمة المعالجة. قد يحتاج العملاء الذين لديهم معدات حالية إلى... آلة تشكيل الكتل. الحلول الجاهزة تناسب الداخلين الجدد إلى هذا القطاع. الخطوة 5: الموقع والخدمات اللوجستيةقيّم ظروف الموقع: المساحة المتاحة، وإمدادات الطاقة، وتوافر المياه، وجاهزية الأساسات. ضع في اعتبارك لوجستيات الشحن ومتطلبات التركيب. قد تستفيد المواقع النائية من الآلات المتنقلة. أما المواقع ذات القيود فقد تتطلب تصاميم صغيرة الحجم. تؤثر رسوم الاستيراد وتكاليف الشحن على إجمالي الاستثمار. الخطوة السادسة: الميزانية والعائد على الاستثمارافهم ميزانية العميل والعائد المتوقع على الاستثمار. احسب فترة استرداد رأس المال بناءً على الطاقة الإنتاجية، وأسعار المواد الخام المحلية، وتكاليف التشغيل. قد تبرر الآلة التي تحقق إنتاجية أعلى بتكلفة تشغيل أقل استثمارًا أوليًا أكبر نظرًا لسرعة استرداد رأس المال.  4. مطابقة الآلات مع أنواع المشاريعمشاريع الإسكان السكنيتتطلب مشاريع الإسكان عادةً إنتاجًا بكميات كبيرة من الطوب المجوف والطوب المصمت. وتُعدّ الآلة الأوتوماتيكية بالكامل، التي تتراوح طاقتها الإنتاجية بين 8000 و12000 طوبة في الوردية الواحدة، مناسبةً للمشاريع واسعة النطاق. أما الآلات شبه الأوتوماتيكية فهي الأنسب لمشاريع الإسكان الصغيرة. وتوفر آلات تصنيع الطوب المتشابك مزايا اقتصادية لتسريع عملية تسليم المساكن. مشاريع البنية التحتيةتتطلب مشاريع البنية التحتية - كالطرق والجسور وشبكات الصرف - مواد رصف وأحجار رصيف وكتل حماية السدود. وتُعدّ الآلات ذات قوة الضغط العالية وخيارات القوالب المتعددة ضرورية. كما أن المتانة والجودة المتسقة أمران بالغا الأهمية، مما يُرجّح كفة... آلات أوتوماتيكية بالكامل يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) بقوة اهتزاز عالية. المباني التجارية والصناعية تتطلب المباني التجارية استخدام كتل خرسانية متينة وعالية الجودة للجدران الحاملة. يُنصح باستخدام آلات قادرة على إنتاج كتل عالية الكثافة بدقة أبعاد فائقة. يعتمد مستوى الأتمتة على حجم الإنتاج وتوافر العمالة. المشاريع عن بعد والمشاريع في الموقع تستفيد المشاريع النائية من آلات تصنيع الطوب المتنقلة التي تعمل دون الحاجة إلى مصدر طاقة رئيسي. تنتج هذه الآلات الطوب في الموقع باستخدام مواد محلية، مما يلغي تكاليف النقل. عادةً ما تكون طاقتها الإنتاجية أقل من الآلات الثابتة، لكنها توفر مرونة أكبر للمواقع النائية.  5. الأسئلة الشائعة 1. ما هي الأسئلة الأولى التي يجب طرحها على العميل بشأن احتياجاته من آلة تصنيع الكتل؟ ابدأ بتحديد: ما أنواع الكتل التي تحتاجها؟ ما هو إنتاجك اليومي المطلوب؟ ما هي ميزانيتك؟ ما هو مستوى الأتمتة الذي تفضله؟ ما هي ظروف موقعك؟ 2. كيف يمكنني حساب الطاقة الإنتاجية المناسبة؟ احسب الإنتاج اليومي المطلوب بقسمة إجمالي حجم المشروع على أيام الإنتاج المتاحة. أضف هامش أمان بنسبة 20-30% تحسباً للتقلبات والنمو. 3. هل أوصي بآلة أوتوماتيكية بالكامل أم شبه أوتوماتيكية؟ يعتمد ذلك على تكلفة العمالة وتوافرها، وحجم الإنتاج، ومتطلبات الجودة. يناسب التشغيل الآلي بالكامل العمليات ذات الحجم الكبير والجودة العالية. بينما يناسب التشغيل شبه الآلي الشركات الناشئة والمناطق ذات تكلفة العمالة المنخفضة. 4. كيف تؤثر المواد الخام على اختيار الآلة؟ تؤثر المواد المختلفة على عملية الخلط والمزج وتآكل القوالب. تتطلب المواد الكاشطة قوالب متينة. يؤثر محتوى الرطوبة على دقة الخلط. 5. ما هي المعدات الداعمة التي قد يحتاجها العميل؟ آلات الخلط، والخلاطات، والناقلات، والرافعات، وأنظمة المعالجة. قد يحتاج العملاء الذين لديهم معدات موجودة إلى الآلة الرئيسية فقط. 6. كيف تؤثر ظروف الموقع على اختيار الآلة؟ تؤثر متطلبات الطاقة والمساحة والأساسات على نوع الآلة. الآلات المتنقلة مناسبة للمواقع النائية؛ أما الآلات الثابتة فتحتاج إلى أساسات ثابتة. 7. كيف يمكنني حساب عائد الاستثمار لآلة بيع الكتل؟ احسب فترة استرداد رأس المال بناءً على الطاقة الإنتاجية وأسعار الكتل المحلية وتكاليف التشغيل. زيادة الإنتاج مع انخفاض تكلفة التشغيل يقلل من فترة استرداد رأس المال. إذا كنت ترغب في الحصول على مزيد من المعلومات حول منتجاتنا، يمكنك النقر هنا.www.yxbrickequipment.com  
    اقرأ المزيد
  • تحليل النماذج وعمليات الإنتاج المناسبة لخطوط إنتاج الطوب البسيطة مقابل خطوط الإنتاج الآلية بالكامل
    تحليل النماذج وعمليات الإنتاج المناسبة لخطوط إنتاج الطوب البسيطة مقابل خطوط الإنتاج الآلية بالكامل
    Sep 23, 2026
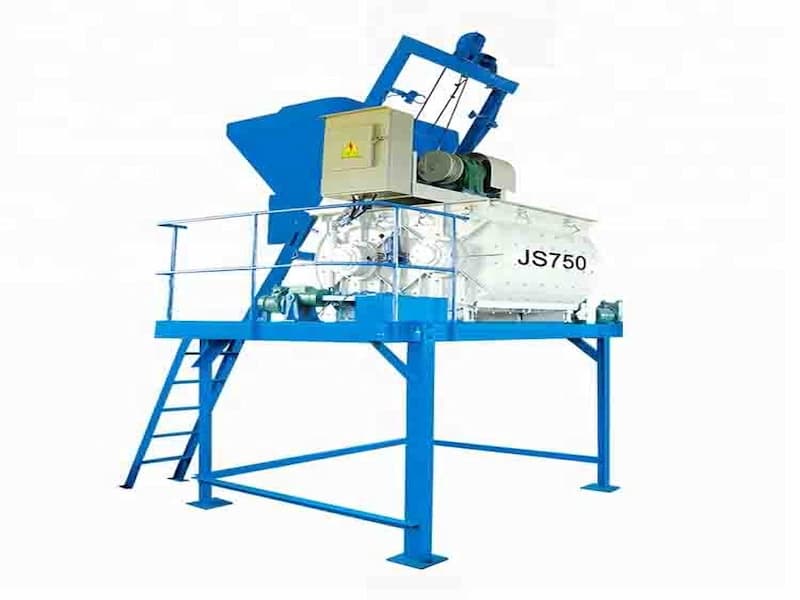
    مقدمةفي مجال إنتاج قوالب الخرسانة، يحدد اختيار المعدات بشكل مباشر حجم الاستثمار وتكاليف التشغيل ومرونة المنتج. QT8-15 ماكينة تشكيل القوالب يُعد هذا النموذج نموذجًا ناضجًا متوسط ​​الحجم متوفرًا حاليًا في السوق؛ يشير الرقم "8" إلى قدرة إنتاجية تبلغ ثمانية قوالب مجوفة بأبعاد 400×200×200 مم لكل دورة تشكيل، بينما يشير الرقم "15" إلى دورة تشكيل تستغرق حوالي 15 ثانية. يمكن بناء تكوينين حول هذه الآلة الأساسية - خط إنتاج شبه آلي بسيط وخط إنتاج آلي بالكامل - كل منهما مناسب لسيناريوهات تشغيلية مختلفة. أولاً: خط إنتاج بسيط: حل سهل الدخوليرتكز خط الإنتاج البسيط على آلة QT8-15 ويعمل بإعداد أساسي يتألف من خلاط JS750 ذو الحركة القسريةيتضمن النظام سير ناقل، ووحدة تغذية منصات نقالة، وجهاز تفريغ الطوب. تبلغ تكلفة المعدات الإجمالية حوالي 350,000 يوان صيني، وتتطلب مساحة تقارب 200 متر مربع. يكمن جوهر هذا النظام في استبدال عمليات التكديس وإعادة تدوير المنصات النقالة الآلية بالعمل اليدوي: حيث يُنقل الخرسانة المخلوطة عبر سير ناقل إلى قادوس الآلة، ويتم تفريغ الطوب الأخضر المقولب بواسطة جهاز التفريغ قبل نقله إلى منطقة المعالجة بواسطة رافعة شوكية أو يدويًا. فيما يتعلق باختيار النموذج، فإن وحدة QT8-15 القياسية كافية لهذا النوع من خطوط الإنتاج. تنتج هذه الوحدة قوالب طوب مطابقة للون المادة الخام الطبيعي؛ أما إنتاج الطوب الملون فيتطلب إضافة مكون لتلوين الواجهة، مما يزيد التكاليف. تشمل مزايا هذا الخط البسيط انخفاض تكلفة الاستثمار، وسرعة الإعداد، والحد الأدنى من المتطلبات الفنية للمشغلين. وهو مثالي لأصحاب المشاريع الفردية أو مصانع مواد البناء الصغيرة التي تدخل هذا القطاع لتلبية احتياجات الأسواق المحلية بالطوب القياسي والمجوف. ثانيًا: خط إنتاج أوتوماتيكي بالكامل: سلسلة متكاملة للإنتاج على نطاق واسعوبناءً على هذا الخط البسيط، خط إنتاج أوتوماتيكي بالكامل يشتمل النظام على نظام خلط آلي، وصوامع أسمنت، وسيور ناقلة لولبية، وجهاز تعبئة آلي، ونظام نقل منصات نقالة. ومن خلال نظام تحكم مركزي قائم على وحدة تحكم منطقية قابلة للبرمجة (PLC)، يحقق النظام أتمتة كاملة للعملية الإنتاجية، بدءًا من الخلط والتشكيل وصولًا إلى التعبئة على المنصات. فعلى سبيل المثال، يمكن لخط الإنتاج الآلي بالكامل QT8-15 أن تصل طاقته الإنتاجية خلال وردية عمل مدتها 8 ساعات إلى 11,520 طوبة مجوفة (400×200×200 مم) أو 60,480 طوبة مصمتة (240×115×53 مم). تُعدّ الخطوط الآلية مناسبة لشركات مواد البناء المتوسطة والكبيرة ذات قنوات البيع المستقرة. تشمل المزايا الرئيسية ما يلي: أولاً، يتيح نظام التحكم PLC إمكانية ضبط 30 مجموعة من معايير الإنتاج مسبقًا، مما يسمح بإجراء تعديلات فورية على تردد الاهتزاز وضغط التشكيل بناءً على رطوبة المواد وتغيرات الركام؛ ثانيًا، يستخدم النظام الهيدروليكي صمامات تناسبية كهروهيدروليكية لتحقيق نمط اهتزاز متغير التردد - يتميز بتغذية المواد بتردد منخفض وتشكيل بتردد عالٍ - مما يضمن كثافة منتج موحدة؛ ثالثًا، يقلل الجمع بين نظام التعبئة الآلي على المنصات ونظام إعادة تدوير المنصات من متطلبات العمالة إلى 3-4 أفراد فقط. فيما يتعلق بتوافق الطراز، فإن متطلبات الجهاز المضيف هي نفسها لكل من خطوط الإنتاج البسيطة والآلية بالكامل؛ ومع ذلك، من الضروري التأكد من أن الجهاز المضيف مزود بواجهات لتغذية المنصات الآلية وإشارات التحكم في آلة التعبئة. بعض الشركات المصنعة تصمم أجهزة QT8-15 المضيفة الخاصة بها بمنافذ اتصال مخصصة للتكامل مع خطوط الإنتاج الآلية، لذا يجب تحديد المواصفات الفنية بوضوح أثناء عملية الشراء. ثالثًا: عملية الإنتاج: المسار الكامل من المواد الخام إلى المنتجات النهائية سواءً استُخدم خط إنتاج بسيط أو خط إنتاج آلي بالكامل، تبقى عملية الإنتاج الأساسية كما هي. في مرحلة معالجة المواد الخام، يُغذّى الإسمنت إلى ميزان الإسمنت يدويًا أو عبر ناقل لولبي، بينما يُحمّل الرمل والحصى في آلة الخلط بواسطة رافعة شوكية؛ ويقوم نظام التحكم المنطقي القابل للبرمجة (PLC) بوزن المواد تلقائيًا وفقًا لنسبة الخلط. خلال مرحلة الخلط، تدخل المواد إلى خلاط JS750 ذي الحركة القسرية، حيث يُضاف الماء ويُخلط المزيج حتى يصبح متجانسًا. في مرحلة التشكيل، يُنقل المزيج إلى قادوس الآلة الرئيسية؛ وينزل القالب على منصة نقالة، وتقوم آلية التغذية بملء تجويف القالب بالمواد، ويتشكل الطوب من خلال الاهتزاز والضغط. أخيرًا، في مرحلة المعالجة، يُنقل الطوب الأخضر المُشكّل إلى منطقة المعالجة بواسطة رافعة شوكية أو آلة رصّ على منصات نقالة؛ ويخضع لمعالجة طبيعية لمدة سبعة أيام على الأقل، ولا يكون جاهزًا للشحن إلا بعد استيفائه معايير القوة المطلوبة.    خاتمةلا يتعلق الاختيار بين خط إنتاج بسيط وخط إنتاج مؤتمت بالكامل بأيهما أفضل، بل بأيهما يناسب سيناريو التشغيل المحدد. يسمح خط الإنتاج البسيط بالتحقق من صحة المنتج والسوق بأقل استثمار، بينما يتطلب خط الإنتاج المؤتمت بالكامل استثمارًا أكبر مقابل زيادة الطاقة الإنتاجية والاتساق. بصفتنا شركة متوسطة الحجم منصة الجهاز المضيفيدعم جهاز QT8-15 كلا التكوينين. يُنصح بالاختيار بناءً على نطاق المبيعات، واستقرار الطلبات، والوضع المالي.لمزيد من التفاصيل حول المنتج، يرجى زيارةhttps://www.yxbrickequipment.com
    اقرأ المزيد
  • ما هي المواد الخام التي يمكن معالجتها بواسطة آلات تصنيع البلوك الحديثة؟
    ما هي المواد الخام التي يمكن معالجتها بواسطة آلات تصنيع البلوك الحديثة؟
    Sep 22, 2026
    إجابة سريعةآلات تصنيع القوالب الحديثة تتميز هذه الآلات بتعدد استخداماتها وقدرتها على معالجة مجموعة واسعة من المواد الخام تتجاوز الإسمنت والرمل التقليديين. تشمل هذه المواد مخلفات صناعية مثل الرماد المتطاير، وخبث أفران الصهر، ومخلفات هدم المباني؛ ومواد طبيعية مثل الحصى المكسر، وغبار المحاجر، والركام الخفيف؛ ومواد معاد تدويرها مثل ركام الخرسانة المعاد تدويره وزجاج الكسر. يكمن سر نجاح عملية المعالجة في التحضير السليم للمواد - من خلال الفرز والتصنيف والتحكم في الرطوبة - بالإضافة إلى تصميم الخلطة المناسب وتكوين الآلة الأمثل. يُعد فهم المواد التي يمكن لآلتك معالجتها أمرًا بالغ الأهمية لخفض تكاليف الإنتاج، وتعزيز الاستدامة، وضمان جودة متسقة للبلوك. يستعرض هذا الدليل النطاق الكامل للمواد الخام التي يمكن لآلات تصنيع البلوك الحديثة معالجتها، بالإضافة إلى الاعتبارات العملية لكل منها.    --  1. تحليل نية بحث المستخدممن يبحث ولماذا؟جمهورالنية الأساسيةأهم الشواغلمديرو مصانع البلوكخفض التكاليف التشغيليةخفض تكاليف المواد باستخدام المواد المحلية أو النفاياتمهندسو الإنتاجتحسين العمليات/التقنيةفهم سلوك المواد وتعديلات تصميم الخلطةمديرو المشترياتالتوريد التجاريتحديد مصادر المواد الفعالة من حيث التكلفة والموثوقةمسؤولو الاستدامةالامتثال/البيئةالالتزام بمعايير المباني الخضراء وتقليل البصمة الكربونية  فئات نية البحث الرئيسيةتنويع المواد: تحديد مواد بديلة لتقليل الاعتماد على الركام الخام باهظ الثمن خفض التكاليف: استخدام المواد المتاحة محليًا أو النفايات لتقليل تكاليف الإنتاج الامتثال لمعايير الاستدامة: تلبية متطلبات شهادة المباني الخضراء باستخدام مواد صديقة للبيئة التحسين التقني: فهم كيفية تأثير المواد المختلفة على تصميم الخلطة، والدمك، وجودة البلوك  2. أسئلة المستخدم الرئيسيةس: هل يمكن لآلات تصنيع الطوب معالجة الرماد المتطاير؟نعم. يُعدّ الرماد المتطاير من أكثر المواد الأسمنتية التكميلية استخدامًا في صناعة البلوك. يتفاعل مع هيدروكسيد الكالسيوم الموجود في الأسمنت لتكوين مركبات رابطة إضافية، مما يُحسّن من قوة ومتانة البلوك على المدى الطويل. كما يُحسّن الرماد المتطاير من سهولة تشكيل البلوك ويُقلّل من استهلاك الماء. تُعرف طوب وبلوك الرماد المتطاير بأنها مواد بناء صديقة للبيئة، وتُستخدم على نطاق واسع في مشاريع البناء الأخضر. س: ما هي المنتجات الثانوية الصناعية التي يمكن استخدامها في إنتاج البلوك؟يمكن معالجة العديد من المنتجات الثانوية الصناعية، بما في ذلك خبث أفران الصهر (منتج ثانوي لإنتاج الصلب، يُستخدم كبديل للأسمنت)، ومخلفات البناء والهدم (تُسحق وتُغربل لاستخدامها كركام مُعاد تدويره)، وغبار السيليكا (منتج ثانوي لإنتاج السيليكون، يُستخدم لتعزيز المتانة)، وغبار المحاجر ومسحوق الحجر (منتجات ثانوية لإنتاج الركام). تُقلل هذه المواد من الاعتماد على الموارد الخام وتُخفض تكاليف الإنتاج. س: هل يمكن استخدام المواد المعاد تدويرها في صناعة الطوب؟بالتأكيد. يمكن استخدام الركام الخرساني المعاد تدويره من المباني المهدمة كبديل للركام الطبيعي في صناعة البلوك. كما يمكن طحن الزجاج المكسور المعاد تدويره واستخدامه كبديل جزئي للأسمنت أو كركام زخرفي. ويجري أيضاً استكشاف استخدام البلاستيك المعاد تدويره كركام خفيف الوزن. يدعم استخدام المواد المعاد تدويرها مبادئ الاقتصاد الدائري، ويمكن أن يقلل بشكل كبير من تكاليف المواد. س: ما هي المواد الطبيعية المناسبة لإنتاج البلوك؟تشمل المواد الطبيعية الرمل والحصى والحجر المكسر والحجر الجيري والدولوميت، بالإضافة إلى الركام الخفيف مثل الخفاف والبيرلايت والطين الممدد. ويعتمد الاختيار على التوافر المحلي، وقوة الكتلة المطلوبة، ومتطلبات الكثافة. ويُعدّ التدرج والغربلة المناسبان أساسيين لضمان جودة متسقة. س: كيف تؤثر المواد المختلفة على جودة البلوك؟تؤثر المواد المختلفة على الكثافة والقوة وامتصاص الماء والمتانة. فعلى سبيل المثال، تقلل الركام الخفيف من وزن البلوك، ولكنه قد يقلل من مقاومة الضغط. ويُحسّن الرماد المتطاير القوة على المدى الطويل، ولكنه قد يُبطئ من تطور القوة في المراحل المبكرة. وقد يزيد الركام المُعاد تدويره من امتصاص الماء. إن فهم هذه التأثيرات يُتيح للمهندسين تعديل تصميمات الخلطات ومعايير الإنتاج لتحقيق أفضل النتائج.   3. فئات المواد الخام لصناعة البلوك الحديثالمواد الأسمنتيةيُعدّ الإسمنت المادة الرابطة الأساسية في قوالب الخرسانة. وتُناسب أنواع الإسمنت البورتلاندي، والإسمنت المخلوط، والإسمنت المتخصص. ويمكن للمواد الإسمنتية التكميلية، مثل الرماد المتطاير، والخبث، وغبار السيليكا، أن تحل جزئيًا محل الإسمنت، مما يُقلل التكلفة ويُحسّن الاستدامة. ويؤثر نوع وكمية المادة الرابطة تأثيرًا مباشرًا على تطور القوة، والمتانة، ومتطلبات المعالجة. الركامتُشكّل الركام الهيكل الأساسي للطوب. تشمل الركام الطبيعي الرمل والحصى والحجر المكسّر. أما الركام خفيف الوزن، مثل الخفاف والبيرلايت والطين المُمدّد، فيُقلّل من وزن الطوب. ويُوفّر الركام المُعاد تدويره من مخلفات الهدم والبناء بديلاً مُستداماً. ويُعدّ التدرّج الصحيح - أي الجمع بين الجزيئات الناعمة والخشنة - أمراً بالغ الأهمية للحصول على طوب كثيف وقوي ذي فراغات قليلة. المنتجات الثانوية الصناعيةيُعدّ الرماد المتطاير من محطات توليد الطاقة التي تعمل بالفحم أكثر المنتجات الثانوية الصناعية شيوعًا في صناعة البلوك. وتُضفي خبث أفران الصهر الناتجة عن صناعة الصلب خصائص إسمنتية. كما يُعزز غبار السيليكا قوة البلوك ومتانته. أما غبار المحاجر ومسحوق الحجر الناتج عن صناعة الركام فيُستخدمان كحشوات دقيقة. تُساهم هذه المواد في تقليل النفايات التي تُدفن في مكبات النفايات مع تحسين أداء البلوك. المواد المعاد تدويرهايمكن استخدام الركام الخرساني المعاد تدويره من المباني المهدمة كبديل للركام الطبيعي. كما يمكن طحن الزجاج المكسور المعاد تدويره لاستخدامه كمادة بوزولانية أو مضافة زخرفية. ويجري حاليًا دراسة استخدام البلاستيك المعاد تدويره كركام خفيف الوزن. يدعم استخدام هذه المواد مبادئ الاقتصاد الدائري ويقلل من الأثر البيئي. إضافات خاصةتُعدّل الإضافات الكيميائية خصائص القوالب. تُحسّن الملدنات قابلية التشغيل باستخدام كمية أقل من الماء. تُسرّع المُسرّعات من اكتساب القوة. تُطيل المُبطئات وقت التشغيل. تُقلّل المواد الطاردة للماء من الامتصاص. تُضيف الأصباغ اللون. تُحسّن الألياف المتانة ومقاومة التشقق. تُستخدم هذه الإضافات بكميات صغيرة، لكن لها تأثيرات كبيرة على الأداء.   4. تحضير المواد ومراقبة الجودةالفرز والتصنيفيجب غربلة المواد الخام لإزالة الجزيئات الكبيرة والشوائب. يضمن الفرز توزيعًا مناسبًا لحجم الجزيئات، مما يؤثر على التراص والكثافة والقوة. يُعد الفرز المتسق ضروريًا لإنتاج قوالب متجانسة. التحكم في الرطوبة يؤثر محتوى الرطوبة على قابلية تشغيل الخلطة وتماسكها. فزيادة الماء تقلل من قوتها، ونقصه يمنع تماسكها بشكل صحيح. وتساعد أجهزة استشعار الرطوبة والاختبارات الدورية في الحفاظ على مستويات الرطوبة المثلى. وينبغي تخزين الركام في مكان مغطى لحمايته من المطر. تصميم مختلط يتطلب كل مزيج من المواد تصميم خلطة مُخصصة. وتحدد نسبة الأسمنت والركام والماء والمواد المضافة خصائص البلوك. وتُستخدم دفعات تجريبية واختبارات مقاومة الضغط للتحقق من صحة تصميمات الخلطات قبل الإنتاج على نطاق واسع. اختبار الجودة يضمن الاختبار الدوري جودة ثابتة. وتؤكد اختبارات مقاومة الضغط بعد 7 و28 يومًا الأداء الهيكلي. وتقيّم اختبارات الكثافة وامتصاص الماء المتانة. ويكشف الفحص البصري عن عيوب السطح. وتُجرى التعديلات اللازمة على تصميم الخلطة أو معايير الإنتاج.  5. الأسئلة الشائعة 1. ما هي المواد الخام التي يمكن لآلات تصنيع الطوب الحديثة معالجتها؟ تستطيع الآلات الحديثة معالجة الأسمنت والرمل والحصى والحجر المكسر والرماد المتطاير وخبث أفران الصهر وأبخرة السيليكا وغبار المحاجر وركام الخرسانة المعاد تدويرها والزجاج المعاد تدويره والركام الخفيف والعديد من الإضافات الكيميائية. 2. هل يمكن استخدام الرماد المتطاير في إنتاج الطوب؟ نعم. يُستخدم الرماد المتطاير على نطاق واسع كبديل للأسمنت، مما يحسن القوة والمتانة على المدى الطويل مع تقليل التكاليف والأثر البيئي. 3. ما هي المنتجات الثانوية الصناعية المناسبة لصناعة البلوك؟ تُعدّ خبث أفران الصهر، وغبار السيليكا، وغبار المحاجر، ومخلفات هدم المباني مواد مناسبة. وتُقلّل هذه المواد من الاعتماد على الموارد الطبيعية. 4. هل يمكن استخدام المواد المعاد تدويرها في صناعة الطوب؟ نعم. يمكن استخدام الركام الخرساني المعاد تدويره والزجاج المعاد تدويره والبلاستيك المعاد تدويره، مما يدعم مبادئ الاقتصاد الدائري. 5. كيف تؤثر المواد المختلفة على جودة البلوك؟ تؤثر المواد المختلفة على الكثافة والقوة وامتصاص الماء والمتانة. يجب تعديل تصميمات الخلطات للتعويض عن اختلافات المواد. 6. ما هي التحضيرات المطلوبة للمواد الخام؟ يُعدّ الفرز والتصنيف والتحكم في الرطوبة والتخزين السليم أموراً أساسية. ويضمن تحضير المواد بشكل متسق جودة موحدة للكتل. إذا كنت ترغب في الحصول على مزيد من المعلومات حول منتجاتنا، يمكنك النقر هنا. www.yxbrickequipment.com
    اقرأ المزيد
  • دليل اختيار آلات صناعة الطوب في الصين: توصيات عملية بناءً على احتياجات الإنتاج
    دليل اختيار آلات صناعة الطوب في الصين: توصيات عملية بناءً على احتياجات الإنتاج
    Sep 21, 2026
    بصفتي متخصصًا في اختيار المعدات والدعم الفني لتصدير آلات صناعة الطوب، أواجه بشكل متكرر نفس السؤال من العملاء الأجانب: "مع وجود هذا العدد الكبير من آلة صنع الطوب الصينية من بين العلامات التجارية المتاحة، أيها أختار؟ قد يبدو السؤال بسيطًا، لكن الإجابة تتضمن جوانب فنية متعددة، تشمل خصائص المواد الخام، وأنواع المنتجات، وتخطيط الطاقة الإنتاجية، وميزانيات الاستثمار. تتناول هذه المقالة الموضوع من منظور عملي لمساعدتك في وضع استراتيجية واضحة لاختيار المعدات المناسبة. أولاً: حدد المواد الخام ومحور تركيز المنتجالخطوة الأولى في اختيار ماكينة تصنيع الطوب ليست النظر إلى العلامات التجارية، بل إلى المواد الخام والمنتجات المقصودة. تنقسم ماكينات تصنيع الطوب الصينية عمومًا إلى فئتين بناءً على عملية الإنتاج: ماكينات الطوب غير المحروق (ماكينات تصنيع البلوك الخرساني) وماكينات الطوب المحروق (ماكينات تصنيع الطوب الطيني المفرغ من الهواء).تستخدم آلات تصنيع الطوب غير المحروق موادًا مثل الإسمنت والرمل والحصى والرماد المتطاير والخبث ومخلفات البناء. وتُشكّل هذه الآلات المنتجات من خلال الاهتزاز والضغط؛ ولا تتطلب المنتجات النهائية سوى معالجة طبيعية قبل الاستخدام، ولا تحتاج إلى حرق في أفران. يُعد هذا النوع من المعدات مثاليًا للمناطق التي تتوافر فيها كميات وفيرة من النفايات الصناعية الصلبة أو موارد كافية من الرمل والحصى. في المقابل، تستخدم آلات تصنيع الطوب المحروق بشكل أساسي الطين والصخر الزيتي، وتُشكّلها من خلال البثق الفراغي. تتطلب هذه الآلات فرنًا مصاحبًا للحرق، وهي مناسبة لسيناريوهات إنتاج الطوب والبلاط التقليدية.إذا كنت تخطط لإنتاج الطوب القياسي أو الطوب المجوف أو أحجار الرصف، فيجب عليك إعطاء الأولوية لمسار إنتاج الطوب غير المحروق؛ وهذا هو الاتجاه السائد حاليًا لصادرات آلات صنع الطوب الصينية. ثانيًا: المشهد العام وتحديد موقع العلامات التجارية الرئيسيةبعد عقود من التطوير، رسّخت صناعة آلات تصنيع الطوب في الصين تسلسلاً هرمياً واضحاً للعلامات التجارية. واستناداً إلى أبحاث الصناعة وتصنيفات السوق، تشمل الشركات المصنعة الرئيسية: كوانغونغ ماشينري، وكونفنغ ماشينري، وتشويوي هونغتشانغ، وسينوما جيانكي، وييكسين بريك ماشين، وهينغشينغ ماشينري، وسانليان ماشينري.فيما يتعلق بأداء سوق التصدير، رسّخت شركتا كوانغونغ وكونفنغ، ومقرهما في تشوانتشو بمقاطعة فوجيان، وجودهما في الأسواق الخارجية مبكراً. تشمل خطوط إنتاجهما أنظمة إنتاج قوالب البناء الأوتوماتيكية بالكامل والشاملة، والمناسبة لشركات مواد البناء الكبيرة. تتميز شركة سينوما جيانكي بفعاليتها من حيث التكلفة في قطاع آلات تشكيل قوالب البناء الأوتوماتيكية بالكامل الصغيرة والمتوسطة الحجم؛ وتحظى سلسلة منتجاتها QTY بشهرة واسعة في منصات التصدير مثل معرض كانتون. في الوقت نفسه، هناك علامات تجارية مثل آلة صنع الطوب ييكسين لقد أنشأنا شبكات خدمة مستقرة من خلال نماذج التوزيع في أسواق إقليمية محددة، مثل الشرق الأوسط وشمال إفريقيا. عند اختيار نموذج، لا داعي للتسرع في اختيار "أكبر علامة تجارية"؛ بل ركّز على ما إذا كانت العلامة التجارية لديها موزعين أو فرق خدمة في منطقتك. آلات صناعة الطوب هي معدات إنتاج مصممة للتشغيل طويل الأمد، وغالبًا ما يكون لسرعة الاستجابة لخدمات ما بعد البيع تأثير أكبر على الربحية الفعلية من مجرد شهرة العلامة التجارية. ثالثًا: اختيار فئة النموذج بناءً على حجم الإنتاجعادةً ما يتم تصنيف آلات صنع الطوب الصينية حسب "قدرتها على التشكيل" (عدد الكتل المنتجة في كل دورة) - وتشمل التسميات الشائعة "السلسلة 4" و"السلسلة 6" و"السلسلة 8" و"السلسلة 10"، حيث يشير الرقم إلى عدد الطوب القياسي الذي يتم إنتاجه في دورة تشكيل واحدة. آلات السلسلة 4 (على سبيل المثال، QTY4-18/QTY4-20): مناسب لـ مصانع الطوب الصغيرة والمتوسطة الحجم أو للمستثمرين المبتدئين. على سبيل المثال، تقوم آلة تصنيع الطوب المتشابك QTY4-18 بتشكيل 26 طوبة قياسية في كل دورة، مع إنتاج نظري يبلغ حوالي 41,600 طوبة خلال وردية عمل مدتها 8 ساعات. عند تجهيزها بخط إنتاج متكامل (يشمل خلاطًا، وناقلًا، ورافعة تكديس أوتوماتيكية)، يبلغ إجمالي استهلاك الطاقة حوالي 34-38 كيلوواط. تتميز هذه النماذج بانخفاض الحد الأدنى للاستثمار وسهولة التشغيل والصيانة نسبيًا. آلات السلسلة 6 (على سبيل المثال، QT6-15): يُعد خيارًا شائعًا للإنتاج متوسط ​​الحجم؛ حيث تبلغ دورة التشكيل حوالي 15 ثانية، وهي مناسبة تمامًا لشركات مواد البناء التي لديها تدفق مستقر من الطلبات.  سلسلة 8 والطرازات الأكبر وهي موجهة نحو تكتلات مواد البناء الكبيرة أو مشاريع البنية التحتية البلدية؛ في حين أنها توفر قدرة إنتاجية عالية، إلا أن الاستثمار المطلوب أعلى بكثير. للعملاء الأجانب الذين يدخلون صناعة الطوب أنصح عمومًا، في البداية، بالبدء بخط إنتاج شبه آلي أو أساسي. يمكنك الاستعانة بالمساعدة اليدوية في بعض العمليات مبدئيًا، ثم الترقية إلى نظام آلي بالكامل بعد ترسيخ وجودك في السوق. هذا النهج يُسهم بفعالية في إدارة المخاطر المرتبطة بالاستثمار الأولي. رابعًا: القدرة على التكيف الوظيفي: تعد القدرة على أداء مهام متعددة ميزة رئيسيةمن أبرز الميزات التقنية لآلات تصنيع الطوب الصيني الحديثة غير المحروقة قدرتها على إنتاج مجموعة واسعة من المنتجات بمجرد تغيير القوالب. يمكن للآلة نفسها أن تنتج: الطوب القياسي: 240×115×53 مم؛ وهي أكثر مواد بناء الجدران شيوعاً.الطوب المجوف: مواصفات 6 بوصات أو 8 بوصات؛ تستخدم لجدران الحشو الإطارية.أحجار الرصف/البلاط: 200×100×60 مم وأحجام أخرى؛ تستخدم على نطاق واسع في المشاريع البلدية.أحجار الرصيف، وبلاط رصف العشب، وطوب حماية المنحدرات: تم إنتاجه باستخدام قوالب متخصصة. هذا يعني أنه بشراء آلة رئيسية واحدة واستخدام قوالب مختلفة، يستطيع العميل تلبية احتياجات أسواق منتجات متعددة. عند اختيار النموذج، تأكد من أن المورد يقدم خدمات قوالب مخصصة، وتحقق من مدة التسليم للقوالب القياسية. بالإضافة إلى ذلك، تؤثر الاختلافات التقنية في نظام التشكيل بالاهتزاز بشكل مباشر على كثافة الطوب وقوته. تستخدم الطرازات المتوسطة والعالية الجودة تقنية الاهتزاز المتزامن للطاولة وتقنية اهتزاز رأس الضغط، بالإضافة إلى نظام تحكم PLC لضبط المعلمات بدقة، مما ينتج عنه كثافة عالية للمنتج ودقة أبعاد فائقة. يمكن للعملاء ذوي الميزانيات المحدودة اختيار نظام اهتزاز أساسي، ولكن عليهم تقبّل بعض التفاوت في قوة المنتج.    خامساً: نصائح عملية للعملاء الدوليينأولاًيُرجى تزويد المورد بعينات من المواد الخام وقائمة بمواصفات المنتج، مع طلب توصية بنموذج مُخصّص وتقدير لطاقة الإنتاج. تختلف خصائص التشكيل اختلافًا كبيرًا باختلاف المواد الخام؛ وتُستخدم جداول المعلمات العامة كمرجع فقط. ثانيةأعطِ الأولوية للنماذج ذات سجل تصديري مثبت. عادةً ما تقدم العلامات التجارية التي لها تاريخ طويل في تصدير آلات الطوب معدات أكثر تطوراً من حيث توافق الجهد (على سبيل المثال، مطابقة 380 فولت/50 هرتز مع الشبكة المحلية)، وقابلية تبديل الأجزاء، وواجهات المستخدم باللغة الإنجليزية. ثالثتأكيد شروط خدمة ما بعد البيع. يشمل ذلك إرشادات التركيب والتشغيل، وتدريب المشغلين، ومواعيد توريد قطع الغيار، وطرق الدعم الفني عن بُعد. في حين أن العمر الافتراضي لآلة تصنيع الطوب الرئيسية يتراوح عادةً بين 8 و10 سنوات، فإن القوالب ومكونات الاهتزاز مواد استهلاكية تتطلب إمدادًا مستمرًا. رابعاًيجب مراعاة المرونة في تعديل المواد الخام. فإذا كانت المواد الخام المحلية ذات خصائص فريدة (مثل ارتفاع نسبة الرطوبة أو ارتفاع نسبة الطمي/الطين في الركام)، فقد تتطلب معايير التشكيل تحسينًا في الموقع؛ لذا فإن اختيار مورد يقدم دعمًا فنيًا يُعد أكثر قيمة من مجرد مقارنة الأسعار. إن اختيار ماكينة تصنيع الطوب هو في جوهره عملية "مطابقة": مطابقة العلامة التجارية مع نطاق خدماتك، ومطابقة طراز الماكينة مع احتياجاتك من الطاقة الإنتاجية، ومطابقة وظائفها مع استراتيجية منتجاتك. يُنصح أولاً بتحديد ظروف المواد الخام، والمنتجات المستهدفة، ونطاق الميزانية قبل الدخول في مناقشات فنية مع موردين أو ثلاثة؛ ركّز على مدى ملاءمة الحلول المقترحة بدلاً من مجرد عروض الأسعار. إن اختيار ماكينة تصنيع الطوب المناسبة هو أساس الربحية المستقرة طويلة الأجل لمصنع الطوب.للحصول على مزيد من التفاصيل حول آلات تصنيع قوالب الخرسانة لدينا، يرجى زيارةhttps://www.yxbrickequipment.com
    اقرأ المزيد
  • شرح النظام الهيدروليكي لآلة تصنيع الطوب: الضغط، التدفق، والأداء
    شرح النظام الهيدروليكي لآلة تصنيع الطوب: الضغط، التدفق، والأداء
    Sep 14, 2026
    إجابة سريعةيُعد النظام الهيدروليكي قلب أي نظام حديث آلة صنع الطوب الخرسانيتقوم الأنظمة الهيدروليكية بتحويل الطاقة الكهربائية إلى قوة ميكانيكية مضبوطة لضغط القوالب وتحريكها وتغذية المواد. يعمل النظام الهيدروليكي النموذجي لآلة تصنيع البلوك بضغط تشغيل يتراوح بين 16 و22 ميجا باسكال، وبمعدلات تدفق تتراوح بين 40 و100 لتر/دقيقة، وذلك حسب حجم الآلة ومتطلبات دورة التشغيل. يتحدد أداء النظام بثلاثة معايير رئيسية: الضغط (قوة الخرج)، ومعدل التدفق (سرعة التشغيل)، ونظافة السائل (الموثوقية وعمر المكونات). توفر الأنظمة الهيدروليكية مزايا واضحة مقارنةً بالمحركات الميكانيكية، مثل نقل القوة بسلاسة، وإمكانية ضبط السرعة والضغط، والحماية من الحمل الزائد، مما يجعلها ضرورية لإنتاج بلوك عالي الكثافة وذو جودة ثابتة. يُمكّن فهم هذه المبادئ المهندسين والمشغلين من تحسين الأداء، وتشخيص المشكلات، وإطالة عمر المعدات.        1. تحليل نية بحث المستخدم1.1 من يبحث ولماذا؟جمهورالنية الأساسيةأهم الشواغلمهندسو الصيانةالدعم الفني/استكشاف الأخطاء وإصلاحهاتشخيص انخفاضات الضغط، ومشاكل التدفق، وارتفاع درجة الحرارةمهندسو الإنتاجالتقنية/التحسينتحسين الضغط والتدفق لتحقيق الجودة والسرعةمديرو المشترياتتجاري/ قرارمقارنة أنظمة الدفع الهيدروليكية والميكانيكيةمشغلو الآلاتعملي/تشغيليفهم إعدادات الضغط والصيانة 1.2 فئات نية البحث الرئيسيةالفهم التقني: كيفية توليد الأنظمة الهيدروليكية للقوة والتحكم فيها. تحسين الأداء: ضبط الضغط والتدفق لتحقيق الجودة والكفاءة. استكشاف الأخطاء وإصلاحها: تشخيص المشكلات الهيدروليكية الشائعة. اختيار المعدات: مقارنة الأنظمة الهيدروليكية عبر نماذج الآلات.  2. أسئلة المستخدم الرئيسيةس: ما هو الضغط الذي يعمل عنده النظام الهيدروليكي لآلة تصنيع الكتل؟تعمل معظم الأنظمة الهيدروليكية لآلات تصنيع البلوك بضغوط تشغيل تتراوح بين 16 و22 ميجا باسكال (160-220 بار). يعتمد الضغط المحدد على طراز الآلة ونوع البلوك. ينتج عن الضغط الأعلى بلوك أكثر كثافة، ولكنه يزيد من تآكل المكونات. بالنسبة للبلوك المجوف القياسي، يتراوح الضغط النموذجي بين 18 و20 ميجا باسكال، بينما قد تتطلب بلاطات الرصف عالية المقاومة ضغطًا يتراوح بين 20 و22 ميجا باسكال. س: ما الفرق بين الضغط والتدفق في النظام الهيدروليكي؟يؤدي الضغط والتدفق وظائف متميزة. يحدد الضغط القوة التي يمكن للنظام بذلها، فكلما زاد الضغط زادت قوة الضغط. ويحدد التدفق سرعة التشغيل، فكلما زاد التدفق زادت سرعة حركة الأسطوانة وقصر زمن الدورة. يجب تحقيق التوازن بينهما: فالضغط الزائد دون تدفق كافٍ يؤدي إلى دورات بطيئة، بينما يؤدي التدفق العالي مع الضغط المنخفض إلى ضغط ضعيف. س: كيف يؤثر الضغط الهيدروليكي على جودة الكتلة؟يؤثر الضغط الهيدروليكي بشكل مباشر على كثافة وقوة البلوك. يؤدي الضغط غير الكافي إلى بلوك غير مضغوط بشكل كافٍ، ذي مسامية عالية ومقاومة ضغط منخفضة. أما الضغط الزائد فقد يتسبب في ضغط مفرط، مما يؤدي إلى تشققات داخلية وهدر للطاقة. ويضمن الضغط الأمثل كثافة متجانسة وجودة ثابتة. س: ما هي المشاكل الشائعة في النظام الهيدروليكي في آلات تصنيع الكتل؟تشمل المشاكل الشائعة انخفاض الضغط (بسبب تلف المضخة أو التسريبات الداخلية)، وارتفاع درجة الحرارة (بسبب تلوث الزيت أو انسداد المبرد)، وبطء التشغيل (بسبب انخفاض التدفق أو انسداد الفلتر)، والحركة غير المنتظمة (بسبب وجود هواء في النظام أو خلل في الصمامات). وتساهم الصيانة الدورية - تغيير الزيت واستبدال الفلتر ومكافحة التلوث - في الوقاية من معظم هذه المشاكل.  3. مكونات النظام الهيدروليكي3.1 توليد الطاقةتحوّل المضخة الهيدروليكية الطاقة الميكانيكية من المحرك الكهربائي إلى طاقة هيدروليكية. وتُعدّ مضخات التروس شائعة الاستخدام لبساطتها وانخفاض تكلفتها، بينما توفر مضخات المكابس كفاءة أعلى وقدرة ضغط أكبر للتطبيقات التي تتطلب جهدًا كبيرًا. وتتيح مضخات الإزاحة المتغيرة ضبط التدفق وفقًا لمتطلبات الدورة المختلفة، مما يُحسّن كفاءة الطاقة. 3.2 صمامات التحكمتقوم صمامات التحكم الاتجاهية بتوجيه السائل الهيدروليكي إلى المشغلات المناسبة. وتتيح الصمامات التناسبية التحكم الدقيق في التدفق والضغط، مما يسمح بتسارع وتباطؤ سلسين لحركات القالب. أما صمامات تخفيف الضغط فتحمي النظام من الضغط الزائد عن طريق إعادة توجيه التدفق الزائد إلى الخزان. 3.3 المشغلاتتحوّل الأسطوانات الهيدروليكية ضغط السائل إلى قوة خطية لضغط القوالب وإخراجها وتغذيتها. يحدد قطر تجويف الأسطوانة قوة الخرج، بينما يحدد طول الشوط مسافة الحركة. تمنع موانع التسرب التسرب الداخلي والخارجي، وهو أمر بالغ الأهمية للحفاظ على الضغط ومنع التلوث. 3.4 السوائل والترشيحيؤدي الزيت الهيدروليكي وظائف متعددة: نقل الطاقة، وتزييت المكونات، وتبديد الحرارة. تُعدّ نظافة الزيت بالغة الأهمية، إذ يُسرّع التلوث من التآكل ويُسبب خللاً في الصمامات. تعمل أنظمة الترشيح على إزالة الجزيئات، حيث تصل دقة الترشيح عادةً إلى 10 ميكرومتر أو أقل لتطبيقات آلات القطع. تتولد الحرارة في خزان التبريد نتيجةً لانخفاض الضغط والاحتكاك. تحافظ أنظمة التبريد على درجة حرارة الزيت ضمن نطاق 40-55 درجة مئوية لتحقيق الأداء الأمثل. يوفر الخزان تخزين الزيت، وتبديد الحرارة، وترسيب الملوثات. 4. تحسين الأداء4.1 التحكم في الضغطيجب ضبط إعدادات الضغط لكل نوع من أنواع الكتل. تتطلب الكتل ذات الكثافة العالية ضغطًا أعلى، بينما تحتاج الكتل الأخف إلى ضغط أقل. استخدم مقاييس الضغط للتحقق من الإعدادات وفحص أي انخفاضات قد تشير إلى وجود تسريب داخلي. يجب أن يكون الضغط ثابتًا طوال دورة التشغيل، فالتذبذب يدل على وجود مشاكل في الصمامات أو المضخات. 4.2 تحسين التدفقيُحدد معدل التدفق سرعة الدورة. تسمح مضخات الإزاحة المتغيرة بضبط التدفق بما يتناسب مع متطلبات الإنتاج. خلال المراحل غير الإنتاجية (إعادة القالب، التغذية)، يمكن تقليل التدفق لتوفير الطاقة. يُمكّن التحكم النسبي للصمامات من الحصول على حركات سلسة تقلل الصدمات وتطيل عمر المكونات. 4.3 إدارة درجة الحرارةتتغير لزوجة الزيت الهيدروليكي بتغير درجة الحرارة. فالزيت الساخن جدًا يفقد لزوجته، مما يؤدي إلى تسرب داخلي وانخفاض الكفاءة. أما الزيت البارد جدًا فيزيد المقاومة وانخفاض الضغط. ويضمن الحفاظ على درجة حرارة تتراوح بين 40 و55 درجة مئوية الحصول على اللزوجة المثلى. يجب تنظيف المبردات بانتظام، والحفاظ على مستويات الزيت في الخزانات. 4.4 مكافحة التلوثتُعدّ عملية الترشيح أهمّ أعمال الصيانة. استبدل المرشحات وفقًا للجدول الزمني، وليس فقط عند انسدادها. استخدم عبوات نظيفة عند إضافة الزيت. حافظ على نظافة فتحات تهوية الخزانات وسلامتها. يُساعد التحليل الدوري للزيت على تحديد اتجاهات التلوث قبل أن تتسبب في حدوث أعطال.  5. دليل استكشاف الأخطاء وإصلاحها5.1 الضغط المنخفضضبط صمام تخفيف الضغطافحص المضخة بحثًا عن التآكلاختبار التسريبات الداخلية في الأسطوانات 5.2 ارتفاع درجة الحرارةتحقق من تشغيل المبردتحقق من مستوى الزيت وحالتهافحص خطوط الإرجاع بحثًا عن أي قيود 5.3 التشغيل البطيءإعدادات التحقق من التدفقافحص الفلتر للتأكد من عدم انسدادهاختبار خرج المضخة 5.4 حركة غير منتظمةتحقق من وجود هواء في النظامافحص الصمامات للتأكد من عدم التصاقها.تحقق من ضغط الطيار 6. الأسئلة الشائعة1. ما هو ضغط التشغيل لنظام هيدروليكي لآلة تصنيع الكتل؟تعمل معظم الأنظمة عند ضغط يتراوح بين 16 و22 ميجا باسكال. تتطلب الطوب المجوف القياسي ضغطًا يتراوح بين 18 و20 ميجا باسكال، بينما قد تحتاج بلاطات الرصف عالية القوة إلى ضغط يتراوح بين 20 و22 ميجا باسكال. 2. كيف يؤثر الضغط الهيدروليكي على كثافة الكتلة؟يؤدي الضغط العالي إلى زيادة قوة التماسك، مما ينتج عنه كتل أكثر كثافة ذات مقاومة ضغط أعلى. أما الضغط غير الكافي فيؤدي إلى كتل مسامية وضعيفة. 3. ما الفرق بين الضغط والتدفق؟يحدد الضغط القوة، ويحدد التدفق السرعة. يجب تحقيق التوازن بينهما للحصول على الأداء الأمثل. 4. ما الذي يسبب ارتفاع درجة حرارة النظام الهيدروليكي؟زيت ملوث، ومبردات مسدودة، ومستويات زيت منخفضة، وخطوط إرجاع مقيدة. 5. كم مرة يجب تغيير زيت الهيدروليك؟كل 2000-4000 ساعة تشغيل، أو سنوياً، حسب مستويات التلوث وظروف التشغيل. 6. ما هو معدل الترشيح الموصى به؟10 ميكرومتر أو أدق لتطبيقات آلات الكتل لمنع تآكل الصمامات والأسطوانات. 7. كيف يمكنني تحسين كفاءة النظام الهيدروليكي؟استخدم مضخات الإزاحة المتغيرة، وقم بتحسين إعدادات الضغط والتدفق، وحافظ على درجة الحرارة المناسبة، وتحكم في التلوث من خلال الترشيح المنتظم. إذا كنت ترغب في الحصول على مزيد من المعلومات حول منتجاتنا، يمكنك النقر هنا.www.yxbrickequipment.com  
    اقرأ المزيد
  • تصميم القوالب لكتل ​​الخرسانة: التفاوتات والمواد والتشطيب السطحي
    تصميم القوالب لكتل ​​الخرسانة: التفاوتات والمواد والتشطيب السطحي
    Sep 08, 2026
     إجابة سريعة يُعدّ تصميم القالب العاملَ الأهمّ في تحديد جودة قوالب الخرسانة، وتناسق أبعادها، وكفاءة الإنتاج. تُصنع القوالب بدقة عالية من سبائك فولاذية عالية الجودة، مثل 42CrMo أو Cr12MoV، مع معالجة حرارية بالكربنة، ما يُحقق صلابة سطحية تتراوح بين 58 و62 HRC، ومتانة أساسية تتراوح بين 35 و40 HRC، وتُوفّر عمرًا تشغيليًا يتراوح بين 80,000 و100,000 دورة في ظل ظروف الإنتاج العادية. تشمل التفاوتات الحرجة انحراف أبعاد التجويف من ±0.12 إلى ±0.3 مم، وانحراف الارتفاع ±0.5 مم، والمسافة بين قاعدة الضغط والتجويف من 0.2 إلى 0.4 مم. يضمن تشطيب السطح Ra 1.6 أو أفضل انسيابية تدفق الخرسانة وسهولة فك القالب، بينما تُزيل أنصاف أقطار الزوايا من 3 إلى 5 مم نقاط تركيز الإجهاد التي تُسبّب التشققات. بالنسبة لمديري المشتريات ومهندسي الإنتاج، يُعدّ فهم هذه المعايير ضروريًا لاختيار القوالب التي تُوفّر جودة متسقة للقوالب وتُقلّل من وقت التوقف.   1. تحليل نية بحث المستخدم من يبحث ولماذا؟جمهورالنية الأساسيةالمخاوف الرئيسيةمديرو المشترياتتجاري/ قرارعمر القالب، تكلفة الدورة الواحدة، موثوقية المورد، التوثيقمهندسو الإنتاجمعلومات فنية/إعلاميةالتفاوتات، ودرجات المواد، ومقاومة التآكل، والتكامل مع الآلات الموجودةمديرو مصانع البلوكالعمليات/حل المشكلاتتقليل وقت التوقف، والحفاظ على اتساق الأبعاد، وسرعة تغيير القوالبموظفو مراقبة الجودةمعلوماتي/إجرائيمعايير الفحص، والتفاوتات المقبولة، ومنع العيوب فئات نية البحث الرئيسية المواصفات الفنية: فهم درجات المواد، ومتطلبات الصلابة، والتفاوتات البُعدية التي تُحدد أداء القالب. تقييم الموردين: تقييم مُصنّعي القوالب بناءً على وثائق الجودة، والتوافق، ودعم ما بعد البيع. تحسين العمليات: اختيار تصميمات القوالب التي تُقلل من إجهاد فك القالب، وتُطيل عمر الأداة، وتُحسّن جودة الكتلة. إدارة التكاليف: الموازنة بين الاستثمار الأولي وعمر القالب وتكاليف الصيانة. 2. أسئلة المستخدم الرئيسية س: ما هي أفضل أنواع الفولاذ لقوالب كتل الخرسانة؟تُعتبر سبائك الصلب الممتازة مثل 42CrMo وCr12MoV و9CrSi معايير صناعية لـ قوالب كتل الخرسانة تتميز هذه المواد بمقاومة ممتازة للتآكل، وتحافظ على شكلها تحت ضغط الاهتزازات عالية التردد والضغط. أما بالنسبة للخلطات شديدة الكشط التي تحتوي على رمال حادة أو ركام معاد تدويره، فإن أنواع فولاذ الأدوات مثل Cr12MoV توفر متانة فائقة.  س: ما هي درجة الصلابة التي يجب أن يحققها القالب عالي الجودة؟ تُنتج المعالجة الحرارية بالكربنة سطحًا مقاومًا للتآكل بصلابة تتراوح بين 58 و62 على مقياس روكويل C، مع الحفاظ على لبّ صلب مقاوم للصدمات بصلابة تتراوح بين 35 و40 على مقياس روكويل C. يسمح هذا التركيب المزدوج للسطح الصلب بمقاومة الاحتكاك الناتج عن الركام، بينما يمتص اللبّ الصلب الاهتزازات ويمنع التشقق. يضمن سُمك طبقة الكربنة، الذي يتراوح بين 1.3 و1.5 مم، عمقًا كافيًا لإعادة التلميع عدة مرات.  س: ما هي التفاوتات الحاسمة لتحقيق التناسق البُعدي؟ تشمل التفاوتات الرئيسية ما يلي: انحراف أبعاد التجويف من ±0.12 إلى ±0.3 مم، وانحراف الارتفاع (عمق التعبئة) بمقدار ±0.5 مم، والمسافة بين قاعدة الضغط وتجويف القالب من 0.2 إلى 0.4 مم، واستواء اللوح الكلي ≤0.5 مم. ويمثل تحقيق تفاوت ±0.1 مم في الأبعاد الحرجة أعلى معايير دقة التصنيع، مما يضمن تركيب البلاطات بسلاسة ومحاذاة القطع المتشابكة بشكل مثالي. س: كيف يؤثر تشطيب السطح على جودة البلوك؟ يقلل سطح التجويف الأملس (Ra 1.6 أو أفضل) من الاحتكاك، ويمنع الالتصاق، ويضمن إخراج القوالب بسلاسة دون تمزق أو تشوه. كما أنه يقلل من تآكل القالب بمرور الوقت، مما يحافظ على ثبات الأبعاد. أما الأسطح الخشنة فتعيق تدفق الخرسانة، مما يتسبب في تكوّن جيوب هوائية وعدم انتظام الكثافة. س: ما هي ميزات التصميم التي تطيل عمر القالب؟ تشمل الميزات التصميمية الرئيسية ما يلي: أنصاف أقطار زوايا تتراوح بين 3 و5 مم للتخلص من نقاط تركيز الإجهاد ومنع انتشار الشقوق؛ وزوايا سحب مناسبة (عادةً من 1 إلى 3 درجات) لسهولة فك القالب؛ وزوايا معززة عند نقاط الإجهاد العالي. تسمح الحشوات المعيارية باستبدال المكونات المعرضة للتآكل بسرعة، مما يقلل وقت التوقف من ساعات إلى دقائق. 3. إطار تصميم القوالب اختيار المواد والمعالجة الحراريةيُحدد اختيار نوع الفولاذ ومعالجته الحرارية بشكل مباشر عمر القالب وثبات أبعاده. تُختار سبائك الفولاذ الممتازة - 42CrMo وCr12MoV و9CrSi - لمقاومتها الفائقة للتآكل وقدرتها على الحفاظ على شكلها تحت ضغوط الإنتاج. وتُعدّ المعالجة الحرارية بالكربنة العملية الأساسية، حيث تُنتج سطحًا صلبًا مقاومًا للتآكل (HRC 58-62) مع الحفاظ على لبّ متين مقاوم للصدمات (HRC 35-40). يقاوم الغلاف الصلب التآكل الناتج عن الحصى الذي قد يؤدي إلى تآكل جدران التجويف وزيادة أبعاده بمرور الوقت. يُعدّ سُمك طبقة الكربنة (1.3-1.5 مم) بالغ الأهمية، فبمجرد تآكل هذه الطبقة الصلبة، يفقد القالب دقة أبعاده بسرعة. توفر أجزاء تجميع قوالب الفولاذ المعالج حراريًا عمرًا افتراضيًا للقالب يتراوح بين 80,000 و120,000 دورة في ظل ظروف الإنتاج العادية. عادةً ما يُرفق المصنّعون خرائط الصلابة وشهادات المواد الخام (PMI) مع كل مجموعة قوالب لضمان إمكانية التتبع. التفاوتات البُعدية يمثل تحقيق والحفاظ على دقة عالية في الأبعاد عبر آلاف دورات الإنتاج أعلى معايير دقة التصنيع. تشمل التفاوتات الحرجة ما يلي: انحراف أبعاد التجويف: من ±0.12 إلى ±0.3 مم - يحدد هذا الانحراف خط الأساس لدقة حجم القالب. تؤدي التفاوتات الأكثر دقة في القالب إلى تفاوتات أكثر دقة في القالب نفسه. انحراف الارتفاع: ±0.5 مم - يتحكم في سمك القالب. الخلوص أحادي الجانب: من 0.2 إلى 0.4 مم - يمنع تسرب الخرسانة حول قاعدة الضغط، مما يسبب عيوبًا في الأبعاد ويزيد من التآكل. استواء لوحة القالب: ≤0.5 مم - يضمن ضغطًا متجانسًا؛ تؤدي اللوحات غير المستوية إلى قوالب ذات سماكات متفاوتة. تُعد عمليات التصنيع باستخدام الحاسوب (CNC) ضرورية لتحقيق هذه التفاوتات. تستخدم القوالب الحديثة عمليات القطع السلكي لضبط هندسة التجويف بخلوصات ثابتة. يتم تقليل الانحراف في الأبعاد عن طريق تخفيف الإجهاد بعد المعالجة الحرارية. تشطيب السطح وميزات التصميمتشطيب السطح: تُصنّع أسطح التجاويف باستخدام آلات CNC بدقة Ra 1.6 أو أفضل. يقلل هذا التشطيب الأملس الاحتكاك، ويمنع الالتصاق، ويضمن إخراج القوالب بسلاسة دون تمزق أو تشوه. يعيق السطح الخشن تدفق الخرسانة، مما يتسبب في تكوّن جيوب هوائية وعدم تجانس الكثافة. أنصاف أقطار الزوايا: تتميز جميع الزوايا الداخلية بنصف قطر يتراوح بين 3 و5 مم للتخلص من نقاط تركيز الإجهاد. تُعد الزوايا الحادة بزاوية 90 درجة نقاط ضعف، فهي تحبس الهواء، وتُكوّن فراغات، وتُركّز الإجهاد الذي يُؤدي إلى ظهور الشقوق. تُحسّن أنصاف الأقطار المناسبة من سلامة القوالب وعمرها الافتراضي. زوايا السحب: تُسهّل زوايا السحب المناسبة (عادةً من 1 إلى 3 درجات) عملية إخراج القوالب بسلاسة. بدونها، يُمكن أن يُؤدي الاحتكاك الناتج عن إخراج القالب إلى تشويه المنتج وتسريع تآكل القالب. قنوات التهوية: تمنع أخاديد العادم المُصممة خصيصًا تكوّن "ثقوب الهواء" (الفراغات) على أسطح القوالب، مما يضمن تشطيبًا ممتازًا.  التوافق والتكامل تتشابه قوالب الجودة في أنماط المسامير، ومواضع دبابيس التوجيه، وهندسة المنصة مع أنظمة الآلات الرئيسية مثل Hess وMasa وTiger وQGM/Zenith. وهذا يسمح بالاستبدال المباشر دون الحاجة إلى إعادة تجهيز أو توقف الآلة. لكل آلة تصنيع قوالب أبعاد تركيب فريدة، ومواضع دبابيس، ومسافات تجريد يجب التحقق منها. 4. اعتبارات عملية للمشترين توثيق الجودةتوفر الشركات المصنعة للقوالب ذات السمعة الطيبة وثائق شاملة مع كل مجموعة قوالب: شهادات المواد الخام (PMI)، وخرائط الصلابة بعد المعالجة الحرارية، وتقارير فحص الأبعاد (CMM أو ما يعادلها)، وفحوصات التوافق (المخططات أو فحوصات الاتصال). تضمن هذه الوثائق التشغيل الخالي من المخاطر وتدعم تتبع المورد. دعم ما بعد البيع ابحث عن موردين يقدمون: ضمانًا ضد العيوب لمدة 12 شهرًا، ومجموعات قطع غيار للأجزاء القابلة للاستبدال لأنماط التآكل الشائعة، وخدمات إعادة التصليد أو إعادة التسطيح لإطالة عمر الأداة، ودعمًا عن بُعد أثناء عمليات التشغيل الأولية أو تغيير الأدوات. 5. الأسئلة الشائعة 1. ما هو أفضل نوع من الفولاذ لقوالب كتل الخرسانة؟تُعدّ سبائك الفولاذ الممتازة مثل 42CrMo وCr12MoV و9CrSi معايير صناعية. أما بالنسبة للخلطات الكاشطة التي تحتوي على رمال حادة أو ركام معاد تدويره، فيُنصح باستخدام فولاذ الأدوات مثل Cr12MoV. 2. ما هي المدة التي يجب أن يدوم فيها القالب عالي الجودة؟ تتحمل قوالب الصلب المعالجة حرارياً عادةً ما بين 80,000 إلى أكثر من 100,000 دورة في ظل ظروف الإنتاج العادية. ويمكن لبعض الطلاءات المتقدمة أن تزيد من هذه المدة. 3. ما هي درجة الصلابة التي يجب أن يحققها القالب؟ يجب أن تصل صلابة سطح التآكل إلى 58-62 على مقياس روكويل (HRC)، بينما يجب أن تبقى صلابة اللب عند 35-40 على مقياس روكويل (HRC) لمقاومة الصدمات. ويتحقق هذا المزيج من خلال المعالجة الحرارية بالكربنة. 4. ما هي التفاوتات المسموح بها لضمان ثبات أبعاد الكتلة؟ ينبغي أن تكون الأبعاد الحرجة في حدود ±0.12 إلى ±0.3 مم، والارتفاع في حدود ±0.5 مم، مع خلوص أحادي الجانب من 0.2 إلى 0.4 مم وتسطيح الصفيحة ≤0.5 مم. 5. لماذا تعتبر أنصاف أقطار الزوايا مهمة في تصميم القوالب؟ تؤدي الزوايا ذات نصف القطر 3-5 مم إلى إزالة نقاط تركيز الإجهاد التي تسبب التشققات. أما الزوايا الحادة بزاوية 90 درجة فتحبس الهواء، وتخلق فراغات، وتركز الإجهاد الذي يبدأ عملية التشققات.  6. ما هي التشطيبات السطحية التي يجب أن يتمتع بها القالب عالي الجودة؟ ينبغي أن تحقق أسطح التجويف خشونة سطحية (Ra) تبلغ 1.6 أو أفضل. فالسطح الأملس يقلل الاحتكاك، ويمنع الالتصاق، ويضمن سهولة فك القالب، ويحافظ على ثبات الأبعاد مع مرور الوقت. 7. كيف يمكنني التحقق من جودة القالب قبل الشراء؟ اطلب المستندات اللازمة، بما في ذلك شهادات المواد الخام، وخرائط الصلابة، وتقارير فحص الأبعاد (باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد)، وفحوصات التوافق. تحقق أيضًا من توافق المنتج مع أبعاد تركيب جهازك ومواقع المسامير. إذا كنت ترغب في الحصول على مزيد من المعلومات حول منتجاتنا، يمكنك النقر هنا. www.yxbrickequipment.com
    اقرأ المزيد
  • آلات تصنيع البلاط لمشاريع البنية التحتية: بلاط الرصف، وأحجار الرصيف، وبلاط السدود
    آلات تصنيع البلاط لمشاريع البنية التحتية: بلاط الرصف، وأحجار الرصيف، وبلاط السدود
    Sep 02, 2026
     إجابة سريعة تتطلب مشاريع البنية التحتية منتجات خرسانية متينة وعالية المقاومة تتحمل الأحمال الثقيلة والظروف الجوية القاسية والاستخدام المتواصل. يجب أن تُنتج آلات تصنيع البلوك المصممة لتطبيقات البنية التحتية بلاطات رصف للطرق والأرصفة، وأحجار رصيف لتحديد حواف الطرق وتصريف المياه، وبلوكات متخصصة مثل بلوكات السدود للتحكم في التعرية وحماية المنحدرات. تجمع المعدات المناسبة بين قوة دك عالية - عادةً ما تتراوح بين 60 و80 كيلو نيوتن من قوة الاهتزاز - مع أوقات دورة سريعة (15-18 ثانية) ومرونة التبديل بين أنواع المنتجات عبر تغيير القوالب. بالنسبة لتنفيذ مشاريع البنية التحتية واسعة النطاق، تُمكّن ساحات البلوك المؤتمتة بالكامل، والتي تُنتج أكثر من 6000 بلوك يوميًا، المقاولين من الالتزام بالجداول الزمنية الضيقة للمشاريع مع الحفاظ على جودة ثابتة وتقليل الاعتماد على المواد المستوردة.   1. تحليل نية بحث المستخدم من يبحث ولماذا؟جمهورالنية الأساسيةالمخاوف الرئيسيةمقاولو البنية التحتيةاختيار المعدات/العملياتآلات مناسبة لمشاريع الطرق والجسور والصرف الصحيمسؤولو المشتريات الحكوميةالشؤون التجارية/الامتثالحلول فعالة من حيث التكلفة تلبي معايير البناء الوطنيةمهندسو المشاريعمعلومات فنية/إعلاميةمواصفات المعدات ومتطلبات قوة المنتجمشغلو التعدين/الصناعةالقدرة التشغيلية/القدرة على العمل عن بعدالإنتاج في الموقع في مواقع نائية فئات نية البحث الرئيسية تقييم المعدات: مقارنة الآلات لأنواع منتجات محددة (بلاط الرصف، أحجار الرصيف، كتل الجدران الاستنادية). تخطيط الطاقة الإنتاجية: مواءمة إنتاجية الآلات مع حجم مشاريع البنية التحتية وجداولها الزمنية. الامتثال الفني: ضمان مطابقة المنتجات للمعايير الإنشائية لاستخدامها في البنية التحتية. الاستدامة/المحتوى المحلي: استخدام مواد محلية لتقليل تكاليف النقل ودعم فرص العمل المحلية.  2. أسئلة المستخدم الرئيسية س: ما هي أنواع الكتل المطلوبة لمشاريع البنية التحتية؟ تتطلب مشاريع البنية التحتية منتجات خرسانية متنوعة: بلاطات رصف للطرق والأرصفة والممرات؛ وأحجار رصيف لتحديد حواف الطرق وقنوات الصرف وجزر المرور؛ وكتل مجوفة ومصمتة للجدران الاستنادية وجدران الحدود ودعامات الجسور؛ وكتل متشابكة لإنشاء الجدران بسرعة. كما أن هناك طلبًا متزايدًا على منتجات متخصصة مثل كتل السدود لحماية ضفاف الأنهار وتثبيت المنحدرات ومكافحة التعرية في مشاريع البنية التحتية المائية. س: ما هي مواصفات الآلات المهمة لإنتاج وحدات البنية التحتية؟ تشمل المواصفات الأساسية قوة اهتزاز تتراوح عادةً بين 60 و80 كيلو نيوتن للبلاطات عالية الكثافة وأحجار الرصيف، وزمن دورة أقل من 20 ثانية لإنتاجية عالية، وضغط هيدروليكي يتراوح بين 16 و22 ميجا باسكال لضمان رص متجانس، وأنظمة تحكم PLC (سيمنز أو ميتسوبيشي) مزودة بشاشات لمس لإدارة معايير الإنتاج. يجب أن تدعم الآلات تكوينات قوالب متعددة للتبديل بين أنواع المنتجات في غضون 20 إلى 60 دقيقة. س: هل يمكن لآلات الكتل أن تعمل في مواقع البنية التحتية البعيدة؟ نعم. صُممت آلات تصنيع البلوك المتنقلة خصيصًا للمواقع النائية. يمكن نقلها إلى الموقع وتركيبها لإنتاج البلوك من التربة والأسمنت المتوفرين محليًا، مما يُلغي الحاجة إلى خدمات النقل ويُقلل تكاليف البناء. تعمل بعض الطرازات بالطاقة الكهربائية (أحادية أو ثلاثية الطور) ويمكن تشغيلها باستخدام مولدات كهربائية في حال عدم توفر التيار الكهربائي الرئيسي. س: ما هي مزايا التكلفة لإنتاج وحدات البنية التحتية في الموقع؟ يُساهم إنتاج القوالب في الموقع في التخلص من تكاليف نقل المواد، والتي قد تكون باهظة في المشاريع البعيدة. وتشير تقارير شركة هايدرافورم إلى توفير في التكاليف يصل إلى 40% مقارنةً بالطرق التقليدية التي تستخدم مواد مستوردة. كما يتيح الإنتاج في الموقع تحكمًا كاملًا في جودة القوالب واستمرارية التوريد، مما يجنب التأخيرات من الموردين الخارجيين.  3. أنواع وحدات البنية التحتية الأساسية بلاط رصف للأرصفة والممرات تتطلب بلاطات الرصف المستخدمة في البنية التحتية قوة ضغط عالية ومقاومة للتآكل. تشمل مواصفات الماكينة عادةً ما يلي: تردد الاهتزاز: 3000-4500 دورة في الدقيقة، دورة التشكيل: 15-18 ثانية، الطاقة الإنتاجية: 26 بلاطة رصف أو أكثر لكل قالب. أحجار الرصيف والأرصفة تستطيع آلات تشكيل حواف الطرق إنتاج حواف متصلة مثبتة على مسارات فولاذية، وتتميز بميزات تشمل هزازات إبرية مستوردة لضمان انسيابية تدفق الخرسانة، ومستشعرات للميل والانحدار والتوجيه، وهيكل صلب. ويمكن تركيب الحواف على أسطح متنوعة تشمل الخلطات الرطبة، والخرسانة المدكوكة، والخرسانة المدكوكة بالخرسانة، والخرسانة عالية الجودة، وألواح التسليح، وأجزاء المزاريب. كتل حماية السدود والمنحدرات تتطلب كتل التحكم في التعرية لضفاف الأنهار وتثبيت المنحدرات ضغطًا عالي الكثافة وتشكيلات متشابكة متخصصة. تُصنع هذه الكتل باستخدام أنظمة الاهتزاز والضغط الهيدروليكي المشابهة لآلات تصنيع الكتل القياسية، ولكن بقوالب مصممة خصيصًا لتكوينات متشابكة.  4. تطبيقات مشاريع البنية التحتية الإسكان الحكومي والبنية التحتية العامة تستخدم برامج الإسكان الحكومية في جميع أنحاء أفريقيا تقنية البناء بالطوب منذ أكثر من 38 عامًا. توفر أنظمة الطوب المتشابك مساكن متينة وفعالة من حيث التكلفة على نطاق واسع، مما يتيح إنجازها بشكل أسرع ضمن ميزانيات محدودة. تشمل التطبيقات: الإسكان منخفض التكلفة والمدعوم، مساكن الجيش والشرطة (الثكنات، مساكن الموظفين)، بناء المدارس والعيادات، البنية التحتية البلدية (المراكز المجتمعية، مرافق النظافة)، مساكن الإغاثة في حالات الكوارث. التعدين والعمليات عن بعد تستخدم شركات التعدين آلات تصنيع الطوب المتنقلة لإنتاج مواد بناء معتمدة في مواقعها من التربة المحلية. وهذا يُغني عن عمليات النقل اللوجستية ويُقلل تكاليف البناء في المناطق النائية. تشمل التطبيقات الرئيسية مجمعات سكن عمال المناجم، وورش العمل ومباني تخزين المعدات، ومكاتب الموقع والمباني الإدارية، والجدران الحدودية والهياكل الأمنية، وطوب الرصف لمواقف السيارات والممرات. البنية التحتية للطرق والنقل تشمل التطبيقات الخاصة بالبنية التحتية آلات تشكيل حواف الطرق الخرسانية لتصريف المياه، pإنتاج كتل التوفير للممرات ومسارات الدراجات، وكتل الجدران الاستنادية لدعامات الجسور والسدود، والبلاط النفاذ لأنظمة الصرف.  5. اعتبارات اختيار الآلة مستوى الأتمتةمقياس التطبيقالأتمتة الموصى بهاالناتج النموذجيالمشاريع البلديةشبه أوتوماتيكيأكثر من 3500 كتلة/يومالبرامج الوطنيةساحة خرسانية أوتوماتيكية بالكاملأكثر من 6000 كتلة/يوممواقع التعدين النائيةالآلات المتنقلة2400-3000 كتلة/يوم أهم الميزات التي يجب إعطاؤها الأولوية أنظمة الاهتزاز: تضمن تقنية الاهتزاز الفعّالة كثافة متجانسة لجميع أنواع المنتجات. ابحث عن إمكانيات اهتزاز الطاولة، واهتزاز الضغط، واهتزاز التغذية. أنظمة التحكم: يتيح التحكم بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) مع واجهة شاشة لمس إدارة معايير الإنتاج. تُعد أنظمة PLC من ميتسوبيشي وسيمنز من المعايير الصناعية. تنوع القوالب: تتيح إمكانية تغيير القوالب لأنواع مختلفة من البلوك (البلاط، وأحجار الرصيف، والبلوك المجوف، والبلوك المتشابك) زيادة استخدام الماكينة إلى أقصى حد خلال مراحل المشروع المتعددة.  6. الأسئلة الشائعة1. ما هي آلات البلوك المناسبة لمشاريع البنية التحتية؟ آلات ذات قوة اهتزاز عالية (60-80 كيلو نيوتن)، وأوقات دورة سريعة (15-18 ثانية)، وقدرة على استخدام قوالب متعددة. بالنسبة لمشاريع الإسكان الحكومية واسعة النطاق، يُنصح باستخدام ساحات إنتاج آلية للطوب تنتج أكثر من 6000 طوبة يوميًا. 2. هل يمكن لآلات تصنيع البلوك إنتاج أحجار الرصيف وأحجار الرصف على نفس الآلة؟ نعم. يمكن للآلات المزودة بقوالب قابلة للتبديل إنتاج أنواع متعددة من المنتجات بما في ذلك البلاط، وأحجار الرصيف، والكتل المجوفة، والكتل المتشابكة. 3. ما هي ميزة التكلفة لإنتاج وحدات البنية التحتية في الموقع؟ توفير في التكاليف يصل إلى 40% مقارنة بالطرق التقليدية التي تستخدم مواد مستوردة، وذلك من خلال إلغاء تكاليف النقل واستخدام التربة المحلية. 4. هل آلات الكتل المتنقلة مناسبة لمواقع البنية التحتية البعيدة؟ نعم. تم تصميم الآلات المتنقلة للمواقع النائية ويمكن تشغيلها على مولدات كهربائية حيث لا تتوفر الطاقة الكهربائية الرئيسية. 5. كم من الوقت يستغرق تغيير القوالب لأنواع الكتل المختلفة؟ تستغرق عمليات تغيير القوالب عادةً من 20 إلى 60 دقيقة حسب تكوين القالب ونوع الآلة. 6. ما هي المعايير التي يجب أن تستوفيها وحدات البنية التحتية؟ يجب أن تستوفي الكتل معايير البناء الوطنية. وتتوافق كتل هيدرافورم مع المعايير الوطنية الجنوب أفريقية (SANS) وهي معتمدة للاستخدام في الجدران الهيكلية في المباني ذات الطابق الواحد والمتعددة الطوابق. 7. ما هو مستوى الأتمتة الموصى به لبرامج الإسكان الحكومية؟ بالنسبة لمشاريع الإسكان الوطنية، يوصى باستخدام ساحات بناء آلية بالكامل تنتج أكثر من 6000 كتلة في اليوم لتلبية جداول التسليم مع الحفاظ على جودة متسقة. إذا كنت ترغب في الحصول على مزيد من المعلومات حول منتجاتنا، يمكنك النقر هنا. www.yxbrickequipment.com
    اقرأ المزيد
  • نقاط التكيف الرئيسية لآلات تصنيع الطوب الخرساني التي تتوسع في سوق
    نقاط التكيف الرئيسية لآلات تصنيع الطوب الخرساني التي تتوسع في سوق "الحزام والطريق"
    Sep 01, 2026
    منذ اقتراح مبادرة "الحزام والطريق"، الصين آلة صنع الطوب الخرساني شهدت الصادرات فترة ازدهار كبيرة. فعلى سبيل المثال، ارتفعت قيمة صادرات شركة لانغفانغ نيانبنغ من 3 ملايين يوان في عام 2012 إلى 70 مليون يوان في عام 2021، حيث تُباع منتجاتها في 41 دولة حول العالم. ومع ذلك، تتضافر الفرص والتحديات، إذ تتسم بيئة السوق في دول مبادرة "الحزام والطريق" بالتعقيد والتنوع. ويعتمد تطور المعدات من مجرد "القدرة على الإنتاج" إلى "القدرة على الاستخدام الأمثل" على مدى التكيف. ولا يقتصر الأمر على مجرد تعديل بسيط للمعايير التقنية، بل يتطلب قفزة نوعية من التفكير في المنتج إلى التفكير في حلول النظام. أولاً: المعايير والشهادات: التغلب على "عوائق دخول السوق"يتطلب التوسع في الأسواق الخارجية أولاً مواجهة "العوائق الخفية" المتمثلة في المعايير الفنية وشهادات المنتجات. فالأسواق الأوروبية والأمريكية، بالإضافة إلى بعض أسواق المنتجات الراقية، تفرض متطلبات صارمة للغاية فيما يتعلق بشهادات السلامة. في عام 2023، عندما دخلت معدات ZN900CG المصنعة محلياً من قبل شركة فوجيان كوانغونغ للآلات المحدودة السوق الكندية، كان عليها اجتياز شهادة جمعية المعايير الكندية (CSA)، والتي تعادل شهادة UL الأمريكية في سوق أمريكا الشمالية. ولتحقيق هذه الغاية، أمضت شركة كوانغونغ للآلات عدة أشهر في إتمام عملية الحصول على الشهادة، بدءاً من التصميم واختيار المكونات وصولاً إلى المراجعة النهائية، قبل أن تنال ثقة العميل. وهذا يُذكّر الشركات بضرورة إعطاء الأولوية لأعمال التقييس؛ فلا يقتصر الأمر على ضرورة أن تُلبي المعدات نفسها معايير السوق المستهدفة، بل إن تطوير نسخ بلغات أجنبية من معايير الصناعة ذات الصلة يُعدّ أمراً بالغ الأهمية أيضاً.  لقد أدرجت وزارة الصناعة وتكنولوجيا المعلومات بوضوح "مشروع النسخة الأجنبية من المعايير الصناعية التي تخدم مبادرة "الحزام والطريق"" كمشروع رئيسي، وينبغي على الشركات المشاركة بنشاط في ترجمة المعايير وتطويرها في الوقت نفسه، باستخدام "التوجه العالمي" للمعايير لدفع "التوجه العالمي" للمنتجات. ثانيًا: المنتجات والتكنولوجيا: "التكيف الدقيق" بناءً على الظروف المحليةتختلف الدول الواقعة على طول مبادرة "الحزام والطريق" اختلافاً كبيراً في مناخها ومواردها الخام ومستويات بنيتها التحتية. لذا، فإنّ اتباع نهج "مقاس واحد يناسب الجميع" في تصميم المعدات غير ممكن؛ بل يجب تكييف التكنولوجيا مع الظروف المحلية. تُعد قابلية التكيف مع المواد الخام هي القضية الأساسية. تختلف المواد الخام المتاحة من مكان لآخر: فبعض المناطق غنية بموارد النفايات الصلبة مثل نفايات البناء ومخلفات التعدين، بينما تفتقر مناطق أخرى إلى مواد ركام محددة. مصنعون ممتازون لآلات تصنيع الطوب ستقوم الشركة بتوزيع المواد الخام وفقًا لنسبة النفايات المحلية، مما يوفر "تركيبة" فريدة لكل آلة، وبالتالي تحسين قابلية تطبيق المعدات وفعاليتها. ويؤكد نجاح شركة فوجيان تشوانتشو للآلات في سوق الشرق الأوسط هذه النقطة أيضًا، حيث يمكن لمعداتها الاستفادة بكفاءة من الرماد المتطاير ومخلفات البناء والركام المعاد تدويره، مما يقلل تكاليف المواد الخام للعملاء ويتماشى مع توجهات البناء الأخضر المحلية. يُعدّ توطين مواصفات المنتج أمرًا بالغ الأهمية. وقد شكّل السوق الفيتنامي تحدياتٍ أمام العديد من شركات تصنيع آلات الطوب، حيث يقلّ سُمك الطوب المحلي بمقدار 2 سم عن نظيره في البلدان الأخرى، مما يجعل معظم المعدات غير متوافقة. أجرى فريق البحث والتطوير في شركة لانغفانغ نيانبنغ مئات التجارب، ونجح في نهاية المطاف في تطوير منتجٍ يفي بمعايير الحجم والصلابة، بسعرٍ أقل بنسبة 30% من ميزانية العميل، مما فتح آفاقًا جديدة في السوق الفيتنامي. علاوةً على ذلك، تتطلب المشاريع الراقية في الشرق الأوسط معايير جودة عالية للغاية فيما يخصّ طوب الحجر الصناعي، والطوب النفاذ، وأحجار الرصيف، مما يستلزم معدات متعددة الوظائف وقادرة على تغيير القوالب بسرعة لتلبية متطلبات المنتجات المتنوعة. لا يمكن تجاهل المناخ وظروف العمل. يتميز الشرق الأوسط بارتفاع درجات الحرارة والغبار، مما يتطلب معدات ذات أنظمة تبديد حرارة وعزل أقوى؛ كما أن عدم استقرار إمدادات الطاقة في بعض الدول الأفريقية يفرض متطلبات خاصة على استهلاك الطاقة للمعدات وقدرتها على التكيف مع الجهد الكهربائي. تم تحسين آلات تصنيع الطوب من شركة كوانتشو غونغ للعمل في بيئات عالية الكثافة، حيث تدمج أنظمة اهتزاز ألمانية متطورة. نظام تحكم ذكي PLC لضمان التشغيل المستقر حتى في ظل الظروف القاسية. ثالثًا: الخدمة والنموذج: بناء "خندق" في الأسواق الخارجيةإن بيع المعدات ليس سوى البداية؛ فالتشغيل المستقر على المدى الطويل هو الأساس. وفي الأسواق الخارجية، تُعدّ قدرات خدمة ما بعد البيع وابتكار نماذج الأعمال عوامل حاسمة لبناء القدرة التنافسية الأساسية. يُعدّ إنشاء شبكة خدمات محلية أمرًا بالغ الأهمية. وقد أنشأت شركة ليوشي لصناعة الطوب مراكز خدمة ما بعد البيع في 15 دولة من دول مبادرة "الحزام والطريق"، بما في ذلك فيتنام ومصر وبنغلاديش، لتوفير استجابة سريعة للعملاء. أما شركة كوانتشو غونغ، فتعتمد على منصة خدمات سحابية ذكية للمعدات طورتها بنفسها، وتستخدم تقنية الإنترنت لتوفير الصيانة عن بُعد لعملائها في جميع أنحاء العالم، مما يقلل بشكل كبير من الوقت والتكاليف الاقتصادية للخدمات الخارجية. يُعيد ابتكار نماذج الأعمال تشكيل المشهد التنافسي. تُشير تقارير القطاع إلى نجاح الحلول التشغيلية التي تجمع بين تأجير المعدات وإعادة شراء المنتج النهائي في الأسواق الناشئة كالهند، مما يُقلّص دورة استرداد الاستثمار إلى 14 شهرًا. تُشكّل إيرادات خدمات دورة الحياة الكاملة الآن 28% من إيرادات الشركات الرائدة. هذا يعني أن التحوّل من مجرد بيع المعدات إلى تقديم حلول شاملة تتضمن "المعدات + الخدمة + التشغيل" يُلبي بشكل أفضل احتياجات العملاء في الخارج الذين يرغبون في تقليل الاستثمار الأولي وتحقيق فوائد طويلة الأجل.    خاتمةلقد انتقلت رحلة آلات تصنيع الطوب الخرساني ضمن مبادرة "الحزام والطريق" من مجرد تجارة بسيطة إلى مرحلة جديدة من التكيف العميق وخلق القيمة المشتركة. يكمن مفتاح النجاح في: فتح آفاق جديدة من خلال شهادات الجودة، وترسيخ مكانة راسخة في الأسواق المحلية عبر التكيف التكنولوجي، وحماية السوق من خلال ابتكار الخدمات. فقط من خلال الجمع بين مزايا الكفاءة التي توفرها المنتجات الصينية وفهم عميق للأسواق الخارجية، والارتقاء من مجرد "بيع المنتجات" إلى "بيع الحلول"، يمكننا تحقيق تنمية ثابتة ومستدامة في عالم مبادرة "الحزام والطريق" الواسع.
    اقرأ المزيد
  • أنظمة الهيدروليك المؤازرة وأنظمة الاهتزاز المؤازرة: تعزيز القدرة التنافسية
    أنظمة الهيدروليك المؤازرة وأنظمة الاهتزاز المؤازرة: تعزيز القدرة التنافسية "ذات النواة المزدوجة" لمعدات صناعة الطوب المتطورة
    Aug 31, 2026
    في صناعة آلات مواد البناء، معدات صناعة الطوب يشهد قطاع صناعة الطوب ثورة تكنولوجية عميقة. لطالما عانت آلات صناعة الطوب التقليدية من استهلاك عالٍ للطاقة، وكفاءة منخفضة، وتفاوت في كثافة المنتج. ويُعيد إدخال تقنية التحكم المؤازر صياغة قواعد اللعبة جذرياً. فإذا كان هيكل آلة صناعة الطوب ودقة قوالبها بمثابة "جسدها"، فإن أنظمة الهيدروليكا المؤازرة وأنظمة الاهتزاز المؤازرة تُشكل "قلبها الذكي" و"مركز قوتها" الذي يُشغلها بكفاءة عالية. وتشكل هذه الأنظمة مجتمعةً حاجزاً تكنولوجياً يصعب على آلات صناعة الطوب المتطورة الحالية محاكاته. أنظمة الهيدروليك المؤازرة: من "القوة الغاشمة" إلى "التوجيه الدقيق"تستخدم آلات صناعة الطوب التقليدية عادةً مضخات ذات إزاحة ثابتة أو متغيرة مع صمامات لولبية. وكما هو الحال مع الرجل القوي الذي يعتمد على القوة الغاشمة فقط، يعمل المحرك دائمًا بأقصى سرعة بغض النظر عن الطلب، مما يهدر كمية كبيرة من الطاقة على شكل حرارة أثناء وضع الاستعداد والفيضان. وتشير الإحصائيات إلى أن القدرة الفعالة للأنظمة الهيدروليكية التقليدية في دورة صناعة الطوب الكاملة غالبًا ما تقل عن 50%.ابتكار نظام هيدروليكي مؤازر يكمن جوهر هذا النظام في استبدال المحرك غير المتزامن التقليدي بمزيج من محرك مؤازر ومضخة تروس. ويعتمد هذا النظام على مبدأ "تزويد الزيت عند الطلب": حيث يقوم جهاز التحكم بضبط سرعة وعزم دوران المحرك المؤازر بدقة وفقًا لمتطلبات الضغط والتدفق في الوقت الفعلي لكل مرحلة من مراحل العملية (مثل تغذية المواد، والضغط، وفك القوالب). ويحقق هذا النظام إنجازاتٍ بارزة في مجالين:أولاًيمثل هذا النظام تحسينًا ثوريًا في كفاءة الطاقة. ففي الإنتاج الفعلي، يمكن للمعدات التي تستخدم نظام تحكم كهروهيدروليكي مؤازر أن توفر أكثر من 30% من الطاقة مقارنةً بالمحركات التقليدية. وفي إطار هدف "خفض الكربون المزدوج" (خفض انبعاثات الكربون وخفض الانبعاثات)، يُحقق هذا النظام قيمة اقتصادية وبيئية مباشرة لمصنعي مواد البناء كثيفة الاستهلاك للطاقة.ثانيًايمثل هذا النظام نقلة نوعية في دقة التحكم. ففي مرحلة التشكيل والضغط، تؤدي الأنظمة الهيدروليكية التقليدية، نتيجةً لتقلبات الضغط الكبيرة، إلى عدم انتظام كثافة قوالب الطوب. أما النظام الهيدروليكي المؤازر، من خلال التحكم ذي الحلقة المغلقة وبالتزامن مع مستشعرات الضغط، فيُمكنه التحكم في تقلبات الضغط ضمن نطاق ضيق للغاية. وهذا أمر بالغ الأهمية لإنتاج منتجات ذات قيمة مضافة عالية، مثل طوب الرصف عالي المتانة وطوب الحجر الصناعي؛ إذ لا يُمكن تقليل المسامية والتشققات الدقيقة داخل الطوب إلى أدنى حد، والوصول إلى معايير مواد البناء الراقية، إلا من خلال ضغط دقيق. اهتزاز المؤازرة: كسر "لعنة الرنين" و"معضلة التزامن"إذا كانت الأنظمة الهيدروليكية تحل مشكلة "الطاقة"، فإن أنظمة الاهتزاز تحل مشكلتي "الكثافة" و"الكفاءة". أثناء صناعة الطوب، يجب إعادة ترتيب المواد وضغطها من خلال اهتزاز عالي التردد داخل صندوق القالب. تتميز محركات الاهتزاز التقليدية ذات التردد المتغير بقصور ذاتي كبير أثناء بدء التشغيل والإيقاف، مما يؤدي بسهولة إلى رنين الإطار، وبالتالي ارتفاع مستويات الضوضاء، وقصر عمر المعدات، وعدم كفاءة نقل طاقة الاهتزاز إلى المادة.تكمن القيمة الأساسية للاهتزاز المؤازر في سرعته ودقته.محركات سيرفو تتميز هذه الأجهزة بسرعات استجابة فائقة تصل إلى أجزاء من الألف من الثانية، حيث يتم تشغيلها وإيقافها في غضون 0.2 إلى 0.3 ثانية. وهذا يعني تجنب منطقة الرنين تمامًا، مما يؤدي إلى أوقات تشغيل وإيقاف قصيرة للغاية، وتجاوز تردد الاهتزاز بسرعة التردد الطبيعي للهيكل، وبالتالي تحسين استقرار الجهاز بشكل ملحوظ.بالنسبة لأنظمة الاهتزاز متعددة المحاور عالية الأداء، يُعدّ "التزامن" ميزة تقنية متقدمة أخرى. فعلى سبيل المثال، يستخدم جهاز الاهتزاز المؤازر الحاصل على براءة اختراع من الجيل الثالث من شركة Qunfeng Machinery محركًا مؤازرًا رباعي المحاور، ويحقق "استجابة ديناميكية فائقة" من خلال وحدة تحكم حركة متكاملة، مما يضمن بقاء طور وسرعة المحركات الأربعة متزامنة في جميع الأوقات. في حال عدم تزامن محاور الاهتزاز، ستلغي قوى الإثارة بعضها بعضًا أو حتى تولد عزم دوران ضارًا؛ بينما يسمح التزامن الدقيق بتراكب قوى الإثارة بشكل متجهي، مما يؤدي إلى زيادة كفاءة التشكيل إلى أقصى حد. تُظهر البيانات أن نظام الاهتزاز المؤازر المتقدم هذا يُمكنه تقليل استهلاك الطاقة بأكثر من 12%، وزيادة كفاءة الإثارة بأكثر من 10%، وزيادة سرعة بدء الاهتزاز بأكثر من 20%.  نقاط قوة مزدوجة: بناء ميزة تنافسية قوية للمعدات المتطورةعندما يتم دمج أنظمة الهيدروليك المؤازرة وأنظمة الاهتزاز المؤازرة بشكل عميق في نظام تحكم واحد، فإن التأثير المشترك لا يضاهيه المعدات التقليدية.من حيث كفاءة الإنتاج، يساهم زمن الاستجابة القصير للغاية لنظام المؤازرة في تقليص دورة التشكيل. وبالإضافة إلى التحكم الدقيق في الطور، يمكن للمعدات تغيير معايير الإنتاج بسلاسة لأنواع الطوب المختلفة، مما يحقق إنتاجًا مرنًا. أما من حيث جودة المنتج، فإن الضغط الهيدروليكي الدقيق و عمل اهتزاز المؤازرة الفعال يؤدي ذلك معاً إلى زيادة كثافة الطوب وتقليل استخدام الأسمنت، مما ينتج عنه منتجات ذات قوة أعلى من نفس المواد الخام.والأهم من ذلك، أن هذا يشكل منظومة تكنولوجية يصعب تقليدها. لا يمكن تحقيق نظام تحكم مؤازر متطور بمجرد شراء محركات ومحركات مؤازرة. بل يتطلب الأمر من مصنعي المعدات امتلاك خبرة عميقة في الخوارزميات الأساسية (مثل خوارزميات مزامنة طور الاهتزاز وخوارزميات PID ذات الحلقة المغلقة للضغط)، وتكامل النظام (مواءمة تصميم خطوط الأنابيب الهيدروليكية مع استراتيجيات التحكم الكهربائي)، وقواعد بيانات العمليات (مجموعات معلمات المؤازرة لأنواع مختلفة من المواد والطوب). وقد طورت شركات رائدة مثل Quanzhou Machinery وQunfeng Machinery وSanlian Machinery تقنياتها الأساسية الحاصلة على براءات اختراع في مجال التحكم المؤازر، وهو ما يُمثل الأساس لقدرتها على منافسة الشركات المصنعة الأوروبية والأمريكية الراسخة في السوق العالمية.    خاتمةمن المتوقع أن المنافسة المستقبلية في صناعة الطوب لن تقتصر على مجرد تنافس على سمك الفولاذ أو دقة القوالب، بل ستتحول إلى منافسة على الفهم العميق للتقنيات والعمليات الأساسية للتحكم المؤازر الكهروهيدروليكي. فمن يستطيع أن يصنع نظام هيدروليكي مؤازر سيحظى من يستطيع فهم قوة الضغط بشكل أفضل، ومن يستطيع تحسين فهم كثافة المواد باستخدام الاهتزازات المؤازرة، بمكانة رائدة في سوق صناعة الطوب عالي الجودة. وتُعدّ أنظمة الهيدروليكا المؤازرة والاهتزازات المؤازرة مفتاحين أساسيين لتحقيق هذا المستقبل.
    اقرأ المزيد
  • ربط الأنظمة واختيار العمليات لخطوط إنتاج الطوب: من مطابقة الآلات الفردية إلى زيادة كفاءة خط الإنتاج إلى أقصى حد
    ربط الأنظمة واختيار العمليات لخطوط إنتاج الطوب: من مطابقة الآلات الفردية إلى زيادة كفاءة خط الإنتاج إلى أقصى حد
    Aug 28, 2026
    بفضل استغلال موارد النفايات الصلبة وتجزئة المباني الجاهزة، تطورت خطوط إنتاج الطوب إلى أنظمة معقدة تدمج الديناميكيات الميكانيكية، وخواص المواد، والأتمتة الصناعية. لا يقتصر تصميم خط الإنتاج على مجرد تكديس المعدات، بل هو تصميم متوازن ديناميكيًا يعتمد على خصائص المواد، ودورة التشكيل، وإيقاع الخدمات اللوجستية. تشرح هذه المقالة، من منظور هندسي، المنطق الأساسي لاختيار مراحل الخلط، والخلط، والنقل، والتعبئة والتغليف. أولاً: قسم الخلط: مطابقة الحجم وإنشاء نظام الخلطيكمن التناقض الأساسي في اختيار الخلاط في التوافق الزمني بين إنتاج الدفعة واستهلاك المواد في الوحدة الرئيسية خلال دورة التشكيل الواحدة. ومن المفاهيم الخاطئة الشائعة ربط نموذج الخلاط بالإنتاج مباشرةً، متجاهلين القيد الصارم لوقت تجانس الخلط.بالنسبة لخطوط الإنتاج التي تستخدم الخلط الكوكبي أو الخلط القسري ثنائي المحور، يُفضل ضبط معدل استخدام كامل حجم الخلاط عند 60-70%. إذا كان الخلاط الرئيسي يتطلب 0.8 متر مكعب من الخرسانة الكثيفة لكل دفعة، فيجب اختيار حجم تفريغ الخلاط ليكون 1.0-1.25 متر مكعب (مثلًا، من الدرجة JS1000 أو JS1250). لا يُستخدم هذا الحجم الإضافي لزيادة المخزون الاحتياطي، بل لتوفير مساحة قص كافية لتوزيع إضافات الطور السائل (مثل عوامل تقليل الماء والملونات) بشكل فوري، مما يمنع توقف عمود الخلط أو الخلط غير المتجانس الناتج عن امتلاء خزان الخلط بشكل زائد.يكمن الاعتبار الأعمق في نظام المزج. عند الإنتاج طوب خرساني نفاذيتطلب الأمر زيادة وقت الخلط إلى 1.5 ضعف وقت الخلط في القوالب العادية. هذا يعني أنه حتى لو كان حجم الخلاط كافيًا، فإن عدد دوراته في وحدة الزمن سينخفض. لذلك، يجب تعديل التكوين وفقًا للمنتج المستهدف، بإضافة قادوس تخزين وسيط (خزان مؤقت) أسفل الخلاط. يجب أن يتسع حجمه للمواد المستخدمة في 3-5 دفعات من عملية التشكيل الرئيسية للخلاط لعزل دورة الخلط عن دورة التشكيل، ومنع التداخل بينهما. القسم الثاني: التجميع: التوازن بين الدقة الثابتة والتدفق الديناميكيتُعدّ آلة الخلط بمثابة "جهاز المناعة" لخط الإنتاج. وفي الممارسة الصناعية، يُعدّ ازدياد معامل التباين في القوة الناتج عن أخطاء وزن المواد المصدر الأكثر خطورة لخسائر التكاليف.هو آلة خلط أوتوماتيكية هل هذا ضروري؟ الإجابة هي نعم، ولكن من المهم التمييز بين طريقة الوزن التراكمي وطريقة الوزن المستقل. لإنتاج قوالب الحشو العادية، تكفي آلة خلط ثلاثية الحاويات تستخدم "الوزن التراكمي للركام + الوزن المنفصل للأسمنت" لتلبية المعايير الوطنية. أما بالنسبة لطوب الرصف الملون أو الطوب النفاذ، فيلزم الترقية إلى طريقة الوزن المستقل لكل مادة، لأن كمية الأصباغ وعوامل التقوية المضافة تُقاس غالبًا بأجزاء في الألف، ولا يستطيع الوزن التراكمي رصد هذه التغيرات الطفيفة في الوزن الصافي.تجدر الإشارة إلى أن اختيار آلة الخلط يجب أن يركز على مرونة آلية التغذية. فبالنسبة لرقائق الحجر أو المسحوق الناعم المعاد تدويره من مخلفات البناء ذات المحتوى الرطوبي العالي، يُنصح باستخدام وحدة تغذية بحزام ناقل متغير التردد والسرعة بدلاً من وحدة التغذية الاهتزازية الكهرومغناطيسية التقليدية، وذلك لتجنب حدوث تقوس أو اندفاع المواد عند مدخل التغذية. في الوقت نفسه، يتم تركيب ميزان وسيط مزود بقادوس انتقالي بين آلة الخلط والخلاط، مما يسمح بالتحقق الثانوي من كمية التغذية. تُعد هذه ميزة تصميم أساسية لضمان التكرار في خطوط الإنتاج المتطورة، وذلك لضمان التحكم في الانحراف المعياري لقوة المنتج النهائي ضمن نطاق ±1.5 ميجا باسكال. ثالثًا: خط استقبال الطوب ومنطق المعالجة: ليس مجرد بديل عن العمل اليدويلا ينبغي أن يعتمد تكوين خط استقبال الطوب الأوتوماتيكي (بما في ذلك آلات الرفع وآلات الخفض والناقلات السلسلية) على حسابات تكلفة العمالة فقط، بل على العملية الأساسية للمعالجة.تعتمد زيادة قوة الطوب غير المحروق على المعالجة الساكنة والمعالجة بالبخار. وتكمن ميزة التكديس اليدوي في مرونته، حيث يمكن للمشغلين تعديل عدد طبقات التكديس وفجوات التهوية وفقًا لتغيرات نسبة الرطوبة في الطوب. أما إذا لم تكن عملية استقبال الطوب الآلية الجامدة مصحوبة بنظام جدولة لفرن المعالجة، فإن تكديس الطوب بشكل مفرط قبل الأوان سيمنع إطلاق حرارة التفاعل الداخلي، مما يؤدي إلى سطح مفكك أو متصدع.لذا، تتمثل استراتيجية التكوين الأمثل في التمييز بين فئات المنتجات. بالنسبة للطوب الحامل الذي يزيد سمكه عن 190 مم، والذي يتمتع بقوة هيكلية كافية لدعم عدة رصات، يجب إنشاء خط تجميع آلي للطوب لتقليل العمل اليدوي. أما بالنسبة للطوب ذي الجدران الرقيقة أو طوب الواجهات الزخرفية الذي يقل سمكه عن 90 مم، فيُوصى بالإبقاء على محطات التجميع اليدوية أو اعتماد نمط تكديس شبه آلي منخفض الطبقات وعالي التردد. إذا كان تصميم العملية يتضمن حرقًا ثانويًا (أي التعقيم بالبخار)، فإن خط التجميع الآلي للطوب يصبح ضروريًا، حيث تعتمد كفاءة تحميل جهاز التعقيم بالبخار كليًا على الانتظام الهندسي لرصة الطوب، وهو أمر يصعب تحقيقه يدويًا. رابعاً: قسم التغليف: من التغليف الواقي إلى ترقية شركات النقل اللوجستييشهد اختيار آلات التعبئة تحولاً وظيفياً من "منع تلف الحواف والزوايا" إلى "التكيف مع الخدمات اللوجستية بكميات كبيرة". في حين أن الأشرطة الفولاذية التقليدية يمكنها تأمين أكوام الطوب، إلا أنه بالنسبة لطوب الرصف الكبير، تتولد تشققات الإجهاد بسهولة عند شد الأشرطة الفولاذية.تتجه الممارسات الهندسية الحالية نحو استخدام أشرطة فولاذية مغلفة ببلاستيك PET مع رؤوس ربط ملحومة بالاحتكاك. وتكمن مزاياها في أن معامل التمدد والانكماش الحراري للأشرطة الفولاذية المغلفة بالبلاستيك قريب من معامل الخرسانة، كما يمكن ضبط قوة الشد رقميًا (عادةً ما يتم التحكم بها ضمن نطاق 200-300 نيوتن)، دون التسبب في أي قطع لحواف الطوب.أما بالنسبة لمستوى أتمتة آلة التعبئة، فيُحدد بناءً على معدل إنتاج الطوب. فإذا كان إنتاج خط الإنتاج أقل من 800 طوبة قياسية في الساعة، تكفي آلة تعبئة هوائية متنقلة مع ربط يدوي لتحقيق الكفاءة التشغيلية المطلوبة. أما إذا تجاوز الإنتاج 1200 طوبة في الساعة، فيجب إنشاء خط تعبئة أوتوماتيكي بالكامل من نوع السهم، وإضافة آلة فرز الطوب قبل محطة التعبئة لترتيب فواصل الطوب بين الطبقات. يهدف هذا إلى تحقيق "التعبئة بدون منصات نقالة"، أي تحميل أكوام الطوب المعبأة مباشرةً على الشاحنات كوحدات لوجستية مستقلة، مما يوفر تكلفة المنصات الخشبية، ويُمكن أن يوفر حوالي 150 يوانًا من تكاليف المواد الاستهلاكية لكل 10000 طوبة. خامساً: اقتران النظام: نظام التشحيم المركزي المهمل وإزالة الغبار بالضغط السلبييكمن الاختبار الحقيقي لتصميم خط الإنتاج في موثوقية التشغيل المستمر طويل الأمد. يجب أن تتضمن قائمة الاستثمار الأولي التجهيزات المساعدة للمكونات الثلاثة: تزويد مانع تسرب نهاية عمود الخلاط بالشحم، والتبريد القسري لصندوق اهتزاز آلة التشكيل، والتحكم في الغبار عند كل نقطة نقل.يُوصى بنظام تشحيم مركزي، يربط جميع نقاط التشحيم بالتوازي عبر أنابيب. ستُزوّد ​​محطة ضخ مركزية الشحم على فترات منتظمة وبكميات مُقاسة لمنع نسيان التشحيم اليدوي، مما قد يؤدي إلى دخول الطين وتلف طرف العمود. ولإزالة الغبار، يجب تركيب أغطية تجميع غبار مستقلة عند منفذ تصريف آلة الخلط ومنفذ تغذية الخلاط، متصلة بأجهزة تجميع غبار تعمل بنفث نبضي. يجب أن يستند حساب تدفق الهواء لنظام إزالة الغبار إلى الحفاظ على ضغط سلبي طفيف (-50 إلى -80 باسكال) داخل الغطاء المغلق، بدلاً من السعي وراء تدفق هواء كبير. فالضغط السلبي المفرط سيسحب مسحوق الأسمنت الناعم مباشرةً، مما يُغير نسب الخلط، وهي نقطة غالباً ما يتم إغفالها عملياً.    خاتمة: جوهر عملية التكوين هو إعادة توزيع وقت المعالجة.عند فحص خط إنتاج الطوبلا ينبغي الاكتفاء بالنظر إلى الهيكل الفولاذي فحسب، بل يجب أيضًا مراعاة توزيع زمن بقاء المواد. فدقة خلط المكونات تحدد فعالية استثمار الوقت، وحجم الخلط يحدد مدى استغلال الوقت، وطريقة تجميع الطوب تحدد مدى ترشيد استهلاك الوقت، وشكل التغليف يحدد استمرارية قيمة الوقت في الخدمات اللوجستية.لا يتعلق التكوين الأمثل بتحقيق أقصى قدر من الكفاءة في جميع المعايير، بل بضمان أن يشكل معدل المعالجة وسعة التخزين المؤقت لكل مرحلة تزايدًا هندسيًا. يُنصح العميل بطلب مخطط زمني من المصمم خلال مرحلة اختيار المعدات، لتوضيح نقاط التأخير لكل وحدة إنتاج، بدءًا من إدخال المسحوق وحتى شحن المنتج النهائي. المرحلة التي تستغرق أكبر قدر من الوقت هي المرحلة الأساسية التي يجب استثمار الموارد فيها. هذا هو المنطق الأساسي لتخطيط خط الإنتاج - استخدام "كمية" المعدات لتحليل "تسلسل" العملية، ثم استخدام "توازن" النظام لتحقيق ذلك. "استقرار" الأرباح.
    اقرأ المزيد
  • تطبيق إضافات جديدة في صناعة الطوب الخرساني: تعزيز القوة وتحسين الأداء
    تطبيق إضافات جديدة في صناعة الطوب الخرساني: تعزيز القوة وتحسين الأداء
    Aug 26, 2026
    ملخص: كفاءة وجودة منتجات إنتاج طوب الخرسانة بواسطة الآلات يعتمد ذلك بشكل كبير على مستوى تطبيق تقنية الإضافات. تركز هذه المقالة على الدور المحوري للإضافات الحديثة في إنتاج طوب الخرسانة باستخدام آلات التصنيع، وتستكشفه من منظورين: تعزيز القوة وتحسين الأداء. من خلال الجمع بين أحدث الأبحاث والممارسات، تحلل المقالة آليات عمل وتأثيرات استخدام الملدنات الفائقة متعددة الكربوكسيلات، والمسرعات الكيميائية، والمواد النانوية المعدلة، وأنظمة الإضافات المركبة، بهدف توفير مرجع لمصنعي آلات تصنيع الطوب لتطوير منتجاتهم من خلال ابتكار المواد. أولاً: مقدمة: متطلبات جديدة للمواد المضافة في إنتاج آلات الطوبتُعدّ الطوب الخرساني (بما في ذلك البلوك، وطوب الرصف، والطوب النفاذ، وما إلى ذلك) من مواد البناء المهمة للجدران والأرصفة، وتؤثر خصائصها الميكانيكية ومتانتها بشكل مباشر على جودة مشاريع البناء. عملية تشكيل الطوب بالآلة تفرض متطلبات خاصة على الخلطات الخرسانية: يجب إتمام عملية التشكيل والفك في وقت قصير، ويجب أن تتمتع المنتجات بقوة مبكرة لدعم دورة الإنتاج مع استيفاء مؤشرات المتانة على المدى الطويل. في هذا السياق، لم تعد الإضافات التقليدية كافية لتلبية متطلبات الأداء المتعددة، مما يجعل تطوير وتطبيق إضافات جديدة محور اهتمام الصناعة. ثانيًا: المسار الأساسي لتعزيز القوة: من تقليل الماء إلى تنشيط النشاط1. مُلدِّن فائق من البولي كاربوكسيلات: معدل خفض المياه المرتفع يرسخ الأساس للقوةيُعدّ تقليل كمية الماء الوسيلة الأساسية لتحسين مقاومة الخرسانة. فعند ثبات نسبة الماء إلى الإسمنت، يؤدي معدل تقليل الماء الأعلى إلى ترطيب الإسمنت بشكل أكثر اكتمالاً، مما يزيد الكثافة والمقاومة بشكل طبيعي. وقد أصبحت الملدنات الفائقة الجديدة من نوع البولي كاربوكسيلات، ذات التركيب الجزيئي القابل للتصميم، من المواد المضافة الأساسية في صناعة الطوب.التصميم الجزيئي ومطابقة الأداءمن خلال التصميم المحدد للهيكل ونسبة الحمض إلى الإيثر والوزن الجزيئي للملدنات الفائقة متعددة الكربوكسيلات، يمكن أن تتناسب بشكل أفضل مع نظام المواد الأسمنتية المستخدمة في صناعة الطوب (مثل الأسمنت المركب المخلوط برماد الفحم ومسحوق الخبث)، مما يعزز سرعة ترطيب الأسمنت ويحسن بشكل فعال القوة المبكرة.تعديل المركبات النانوية: يُعدّ إدخال المواد النانوية في نظام الملدّنات الفائقة متعددة الكربوكسيلات إنجازًا هامًا في السنوات الأخيرة. فعلى سبيل المثال، لا تقتصر فوائد الملدّنات الفائقة متعددة الكربوكسيلات المحتوية على السيليكا النانوية على خفض كمية الماء بكفاءة عالية فحسب، بل تتعداها إلى الاستفادة من تأثير التكوين النوي للجسيمات النانوية لتسريع عملية التميؤ مع ملء المسام الدقيقة، ما يحقق فوائد متعددة تتمثل في "خفض الماء + التقوية + زيادة الكثافة". وتشير الدراسات إلى أن تركيبات عوامل خفض الماء المُحسّنة تُحسّن بشكل ملحوظ مقاومة الخرسانة للضغط من خلال تنظيم عملية التميؤ وتحسين بنية المسام.2. المسرعات الكيميائية: التغلب على معضلة القوة المبكرةتتطلب صناعة الطوب باستخدام الآلات متطلبات صارمة فيما يتعلق بقوة فك القوالب. قد تشكل عوامل التقوية المبكرة التقليدية القائمة على الكلوريد خطرًا على تآكل حديد التسليح، في حين أصبحت المسرعات الجديدة الخالية من الكلوريد محورًا رئيسيًا للبحث.بحث تطبيقي حول مُسرِّع كلوريد المغنيسيوم (MgCl₂): أظهرت دراسة أجريت على الخرسانة المركبة من مسحوق الخبث (GGBS) أنه عند إضافة MgCl₂ بنسبة 10% كمُسرِّع كيميائي، بلغت مقاومة الضغط بعد 28 يومًا 51.28 ميجا باسكال، وهو ما يُعدّ أفضل بكثير من المجموعة الضابطة. ويعود السبب في ذلك إلى أن MgCl₂ يُعزز تفاعل التميؤ المبكر، ويُحقق تكثيفًا موضعيًا للبنية المجهرية، ويُحسِّن بنية المسام. ويُمثل هذا النهج مرجعًا هامًا لخرسانة آلات تصنيع الطوب التي تحتوي على كميات كبيرة من النفايات الصناعية. ثالثًا: التوسع متعدد الأبعاد لتحسين الأداء: ما وراء القوةمنتجات ماكينات الطوب الحديثة لا يقتصر الأمر على ضرورة امتلاك قوة عالية فحسب، بل يتطلب أيضًا مراعاة المتانة وسهولة التشغيل والوظائف الخاصة (مثل النفاذية والعزل الحراري). تحقق الإضافات الجديدة تحسينًا منهجيًا للأداء من خلال آليات متعددة.1. التحكم في البنية المجهرية: من "الأكثر سمكًا" إلى "الأكثر كثافة": يعتمد أداء الخرسانة في نهاية المطاف على بنيتها المجهرية. وتركز الإضافات الجديدة على تحسين منطقة الانتقال البينية (ITZ) وبنية المسام.الملدنات الفائقة المعدلة من البولي كاربوكسيلات والمقللة للانكماش: من خلال إدخال مجموعات وظيفية تقلل الانكماش، يمكن تقليل انكماش التجفيف دون المساس بالقوة، وبالتالي تقليل خطر التشقق.المواد المضافة المقواة بتقنية النانو: يمكن للمواد المضافة المركبة المصنوعة من سيلان الكيتوزان المعدل بالألكينيل والمواد النانوية الأخرى أن تقلل من معامل انتشار أيون الكلوريد، وتحسن من عدم نفاذية وكثافة الخرسانة، وبالتالي تعزيز المتانة.2. التآزر متعدد المكونات: مزايا أنظمة الخلط المركبة: الخلطات الفردية غير كافية لتلبية جميع متطلبات الأداء؛ الخلطات المركبة هي اتجاه حتمي."خفض التكاليف وتحسين الكفاءة" للمواد المضافة: يمكن للمواد المضافة الجديدة للخرسانة أن تحسن بشكل كبير من تماسك الخرسانة وقابليتها للضخ، ومع الحفاظ على نفس درجة القوة، يمكنها تقليل استخدام الأسمنت بنسبة 10٪ - 15٪ تقريبًا، مما يقلل بشكل مباشر من تكاليف المواد الخام لإنتاج آلات الطوب.تركيب المكونات الوظيفية: في تحضير الطوب الموفر للطاقة والصديق للبيئة، غالبًا ما تتضمن التركيبة عوامل لتقليل الماء، ومؤخرات التصلب، وعوامل تهوية، ومضادات التجمد. على سبيل المثال، يمكن لعوامل تهوية الخرسانة القائمة على راتنج الصنوبر تحسين متانة الخرسانة وخواصها الريولوجية؛ بينما تعمل مؤخرات التصلب المصنوعة من دبس السكر على تنظيم زمن التصلب، مما يضمن سلاسة الانتقال بين عمليتي خلط وتشكيل الطوب في آلة الصب.3. استكشاف الخلطات الجديدة القائمة على المواد الحيوية والنانوية: ولتلبية احتياجات التنمية المستدامة، يستكشف الباحثون استخدام الموارد المتجددة لإعداد الخلطات.المواد الحيوية المُدعّمة بتقنية النانو: يمكن لبلورات السليلوز النانوية، المُستخلصة من مخلفات النباتات، أن تُحسّن بشكلٍ ملحوظ من قوة المواد وتقلل من مساميتها من خلال تأثيرات التكوين النوي وصقل المسام عند إضافتها بكميات صغيرة (0.1-2% وزناً). أما الكيتوزان (المُستخلص من مخلفات القشريات) فيمتلك خصائص تكوين الأغشية وتكوين معقدات أيونية، مما يقلل من النفاذية ويمنح المواد قدرةً على التئام ذاتي.    رابعاً: الممارسة التطبيقية وآفاقها في إنتاج الطوب باستخدام الآلاتفي الإنتاج الفعلي لآلات الطوب، يجب تكييف اختيار وجرعة المواد المضافة مع نوع الطوب المحدد وجودة المواد الخام وعملية التشكيل.تحسين استخدام نفايات الطوب الصناعية: ل خطوط إنتاج آلات الطوب في المناطق التي تستخدم بشكل كبير الرماد المتطاير والخبث ومخلفات البناء، يمكن إدخال مسرعات كيميائية أو إضافات من نوع النواة النانوية البلورية للتعويض عن فقدان القوة المبكر الناتج عن انخفاض استخدام الأسمنت.تكييف الطوب الوظيفي: عند إنتاج الطوب النفاذ، يلزم تحقيق توازن بين المتانة والنفاذية؛ إذ يجب أن تراعي تركيبة الإضافات كلاً من الاحتفاظ بالماء والتقوية. أما عند إنتاج كتل العزل الحراري، فيمكن الجمع بين عوامل إدخال الهواء وعوامل التقوية لتحقيق خفة الوزن وقوة عالية. الخلاصة: لقد تطور تطبيق تقنية الإضافات الحديثة في صناعة الطوب الخرساني من نهج بسيط يعتمد على "تقليل الماء وتعزيزه" إلى مرحلة تحسين أعمق تتميز بـ"التآزر بين عناصر متعددة، والتحكم الدقيق، والتكامل الوظيفي". من خلال الاختيار العلمي للملدنات الفائقة متعددة الكربوكسيلات، والمسرعات الكيميائية، والمواد النانوية المعدلة، والمكونات الوظيفية المركبة، لا يستطيع مصنّعو الطوب تحسين متانة المنتج فحسب، بل يحققون أيضًا فوائد كبيرة في خفض التكاليف، وتحسين المتانة، والاستفادة من النفايات الصلبة. في المستقبل، ومع نضوج المواد الحيوية والإضافات الذكية المتفاعلة، من المتوقع أن تشهد صناعة الطوب جولة جديدة من التحديثات التكنولوجية.
    اقرأ المزيد
  • كفاءة الطاقة في إنتاج الطوب: كيفية تقليل استهلاك الطاقة
    كفاءة الطاقة في إنتاج الطوب: كيفية تقليل استهلاك الطاقة
    Aug 25, 2026
      إجابة سريعة التقييم موردي آلات تصنيع الكتل يتطلب الأمر نهجًا منهجيًا يتجاوز مجرد مقارنة عروض الأسعار. يجب أن يُظهر المورد الموثوق شهادة ISO 9001 كمؤشر أساسي لإدارة الجودة، مع ضرورة الحصول على علامة CE للتصدير إلى الأسواق الخاضعة للتنظيم مثل أوروبا أو أمريكا الشمالية. بالإضافة إلى الشهادات، ينبغي على المشترين تقييم البنية التحتية للإنتاج؛ فالمصانع التي تزيد مساحتها عن 3000 متر مربع تشير عادةً إلى قدرة إنتاجية عالية ومناطق اختبار مخصصة. تُعد معدلات التسليم في الوقت المحدد التي تتجاوز 97%، وأوقات الاستجابة التي تقل عن 3 ساعات، ومعدلات إعادة الطلب التي تتجاوز 25% مؤشرات قوية على الموثوقية التشغيلية ورضا العملاء. يُميز دعم ما بعد البيع - بما في ذلك شروط الضمان (12 شهرًا كحد أدنى)، وتوافر قطع الغيار، واستكشاف الأخطاء وإصلاحها عن بُعد - الموردين الملتزمين عن الموردين الذين يقتصر عملهم على المعاملات فقط. يساعد التقييم المنظم لهذه الأبعاد الثلاثة المشترين على تجنب مخاطر الشراء المكلفة وضمان قيمة طويلة الأجل.       1. تحليل نية بحث المستخدم من يبحث ولماذا؟جمهورالنية الأساسيةالمخاوف الرئيسيةمديرو المشترياتتجاري/ قرارتخفيف المخاطر، التكلفة الإجمالية للملكية، موثوقية الموردمهندسونمعلومات فنية/إعلاميةمواصفات المعدات، والامتثال للمعاييرالموزعونتجاري/استراتيجيجودة مجموعة المنتجات، واستقرار سلسلة التوريدالمقاولونعملي/تشغيليمعدات موثوقة لتنفيذ المشاريع، ودعم ما بعد البيع فئات نية البحث الرئيسية البحث التجاري: تحديد الموردين الذين يقدمون أفضل قيمة وأقل مخاطر في عمليات الشراء تقييم المخاطر: تقييم مؤهلات المورد، واستقراره المالي، وسجله الحافل التحقق الفني: التحقق من أن المعدات تفي بمواصفات المشروع والمعايير التنظيمية تقييم الخدمة: تقييم دعم ما بعد البيع، وتوافر قطع الغيار، وشروط الضمان  2. أسئلة المستخدم الرئيسية س: ما هي الشهادات التي يجب أن أبحث عنها في مورد آلات تصنيع القوالب؟ يُعدّ الحصول على شهادة ISO 9001 شرطًا أساسيًا لأي مُصنِّع جاد، فهي تُشير إلى وجود عمليات موثقة لمراقبة الجودة بدءًا من مراجعة التصميم وحتى الفحص النهائي. أما بالنسبة للتصدير إلى أوروبا أو أمريكا الشمالية أو دول مجلس التعاون الخليجي، فإنّ علامة CE ضرورية. تحقق ليس فقط من وجود الشهادة، بل أيضًا من نطاقها: هل تُغطي تجميع الآلة بالكامل أم المكونات فقط؟ اطلب تقارير اختبار للمعايير الحرجة مثل تحمل الضغط الهيدروليكي (النطاق القياسي: 18-22 ميجا باسكال)، وكفاءة المحرك (يُوصى بـ IE2 أو أعلى)، واختبار إجهاد الهيكل تحت التشغيل المستمر (72 ساعة فأكثر).س: ما هي المؤشرات التشغيلية التي تكشف عن موثوقية المورد؟ تؤثر القدرات المادية للمورد بشكل مباشر على اتساق التسليم. ابحث عن حجم المصنع (يوصى بمساحة لا تقل عن 3000 متر مربع)، وفرق البحث والتطوير الداخلية، والتكامل الرأسي للعمليات الأساسية مثل اللحام والتشغيل الآلي وتجميع لوحات التحكم. توفر مقاييس المعاملات الرقمية رؤى فورية حول الموثوقية. يشير وقت الاستجابة الأقل من 3 ساعات إلى بنية تحتية قوية لخدمة العملاء، بينما يعكس معدل إعادة الطلب الذي يزيد عن 25% رضا العملاء على المدى الطويل. تشير معدلات التسليم في الوقت المحدد التي تزيد عن 97% إلى تخطيط إنتاج منضبط. س: ما هي خدمات ما بعد البيع التي يجب أن أتوقعها من مورد ذي جودة عالية؟ يكمن التميّز الحقيقي في التخصيص والخدمة. هل يستطيع المورّد تعديل تصميمات القوالب لتناسب الكتل المتشابكة أو على شكل حرف U أو المعزولة؟ هل يوفّر التكامل مع سيور النقل، وأنظمة تغذية الصوامع، أو العربات المتنقلة؟ والأهم من ذلك، هل يوفّر تدريبًا للمشغلين، ومخزونًا من قطع الغيار، ودعمًا فنيًا عن بُعد؟ يقدّم المورّدون المتميزون لوحات تحكّم سحابية لمراقبة الأداء في الوقت الفعلي والتشخيص عن بُعد عبر مكالمات الفيديو. وضّح شروط الضمان - الحد الأدنى 12 شهرًا هو المعيار - وضمان توافر قطع الغيار (يُفضّل 10 سنوات). س: ما هي أكثر مآزق الشراء شيوعاً؟ تُشكل "فخاخ الأسعار المنخفضة" خطراً كبيراً: فبعض المصانع الصغيرة تتنافس على السعر، لكنها تعاني من ارتفاع معدلات الأعطال وبطء الاستجابة لخدمات ما بعد البيع. ومن المخاطر الأخرى الشراء بناءً على الطاقة الإنتاجية النظرية فقط دون التحقق من استقرار الإنتاج الفعلي، وعدم مراعاة التكلفة الإجمالية للملكية، والتي تشمل سعر المعدات، وتكاليف التركيب، واستهلاك الطاقة، والصيانة، واستهلاك قطع الغيار، وخسائر التوقف المحتملة. لذا، يُنصح بزيارة مصانع العملاء الحاليين لمراقبة استقرار المعدات ومعدل الإنتاج في ظروف التشغيل الفعلية قبل اتخاذ أي قرار.   3. إطار التقييم: ثلاثة أبعادالبُعد الأول: الجودة والقدرة التقنيةتُعدّ الشهادات بمثابة أدلة على الجودة، ويجب أن تكون شهادة ISO 9001 شرطًا أساسيًا لا غنى عنه. فهي تُشير إلى وجود عمليات موثقة لمراقبة الجودة، بدءًا من مراجعة التصميم وحتى الفحص النهائي. كما أن علامة CE ضرورية للشحنات إلى الأسواق الخاضعة للتنظيم، مثل الاتحاد الأوروبي أو أمريكا الشمالية، لتأكيد الامتثال لمعايير الصحة والسلامة وحماية البيئة. اطلب مواصفات تفصيلية للمكونات الأساسية. يستخدم الموردون الموثوقون علامات تجارية معروفة للأنظمة الهيدروليكية (مثل Rexroth أو Yuken)، ووحدات التحكم المنطقية القابلة للبرمجة (PLC) (مثل Siemens وMitsubishi)، والأنظمة الكهربائية. اطلب تقارير اختبار للمعايير الحرجة: تحمل الضغط الهيدروليكي (18-22 ميجا باسكال)، وتردد محرك الاهتزاز (3000-6000 دورة في الدقيقة)، وقوة الضغط (استهدف ≥15 ميجا باسكال). البنية التحتية للإنتاج: تؤثر القدرات المادية للمورد بشكل مباشر على اتساق التسليم. عادةً ما تحتفظ المصانع التي تزيد مساحتها عن 3000 متر مربع بمناطق مخصصة للتصنيع والتجميع والاختبار، مما يضمن عزل العمليات ومراقبة الجودة. تُعدّ فرق البحث والتطوير الداخلية ضرورية لتطوير القوالب المخصصة، ودمج خطوط النقل، أو ترقيات الأتمتة. يؤدي التكامل الرأسي للعمليات الأساسية - اللحام، والتشغيل الآلي، وتجميع لوحة التحكم - إلى تقليل أوقات تسليم المكونات ويتيح دورات تخصيص أسرع. البُعد الثاني: مقاييس أداء الموثوقية التشغيلية توفر مقاييس المعاملات الرقمية رؤى فورية حول الموثوقية. يشير أداء التسليم في الوقت المحدد بنسبة تزيد عن 97% إلى تخطيط إنتاجي دقيق وقدرة عالية على التنفيذ. تعكس أوقات الاستجابة التي تقل عن 3 ساعات خدمة عملاء استباقية، وهي بالغة الأهمية خلال مفاوضات ما قبل البيع ودعم ما بعد التركيب. تُعد معدلات إعادة الطلب مؤشرًا بالغ الأهمية. يشير معدل إعادة الشراء المرتفع، مثل 50%، إلى رضا طويل الأمد عن جودة المنتج وخدمة ما بعد البيع. قد تشير معدلات إعادة الطلب التي تقل عن 15% إلى وجود ثغرات في الموثوقية أو الدعم الفني. للحد من المخاطر، وللحماية من عدم التسليم أو اختلافات الجودة، استخدم طرق دفع آمنة مثل ضمان التجارة من علي بابا أو خدمات الضمان من جهات خارجية. أصرّ على إجراء عمليات فحص ما قبل الشحن بواسطة وكالات مستقلة أو عبر تدقيق فيديو مباشر إذا لم تكن الزيارة الميدانية ممكنة. البُعد الثالث: دعم ما بعد البيع، وضمان الخدمة، وقطع الغيار وضّح شروط الضمان - الحد الأدنى 12 شهرًا هو المعيار. تحقّق من توافر قطع الغيار؛ يضمن بعض الموردين التوريد لمدة تصل إلى 10 سنوات. اطلب مجموعة قطع غيار مفصلة تشمل موانع التسرب والقوالب والمكونات الهيدروليكية المعرضة للتلف. الدعم الفني: يتجلى التزام المورد بالخدمة في هيكل الدعم الذي يقدمه. يوفر الموردون الرائدون خدمة استكشاف الأخطاء وإصلاحها عن بُعد عبر مكالمات الفيديو، مما يسمح للعاملين في الموقع بحل المشكلات في غضون دقائق. يجب أن يشمل ذلك الإشراف على التركيب في الموقع وتدريب المشغلين أو أن يكون متاحًا بتكلفة معقولة. تأكد من توفير كتيبات شاملة وجداول صيانة ومخططات توصيل الأسلاك - وهو أمر بالغ الأهمية لأنظمة التحكم المنطقية القابلة للبرمجة (PLC).  4. الأسئلة الشائعة 1. كيف يمكنني التحقق من شهادات المورد؟ اطلب نسخًا من شهادتي ISO 9001 وCE. تحقق ليس فقط من وجودهما، بل من نطاقهما أيضًا: هل تغطي شهادة ISO 9001 تجميع الآلة بالكامل أم مكوناتها فقط؟ أما بالنسبة لشهادة CE، فتحقق مما إذا كانت تغطي لوحات التحكم الكهربائية وأنظمة السلامة الهيدروليكية. 2. ما هو وقت الاستجابة الذي يجب أن أتوقعه من مورد موثوق؟ تشير أوقات الاستجابة التي تقل عن 3 ساعات إلى بنية تحتية قوية لخدمة العملاء. ويستجيب الموردون الرئيسيون في غضون ساعة إلى ساعتين. 3. ما هو معدل إعادة الطلب الذي يدل على جودة المورد؟ يعكس معدل إعادة الطلب الذي يتجاوز 25% رضا العملاء على المدى الطويل. ويُظهر موردون مثل شركة شاندونغ هونغفا، بمعدلات إعادة طلب تصل إلى 57%، قدرة استثنائية على الاحتفاظ بالعملاء. 4. كيف يمكنني التحقق من قدرات مصنع المورد دون زيارته؟ اطلب جولة فيديو مباشرة للمصنع. يتيح لك ذلك مشاهدة تنظيم ورشة العمل، وسير الإنتاج، ومحطات مراقبة الجودة بشكل مباشر. كما يمكنك طلب عروض فيديو توضيحية لدورات الإنتاج الكاملة. 5. ما هو الحد الأدنى لحجم المصنع الذي يجب أن أبحث عنه؟ عادةً ما تتمتع المنشآت التي تزيد مساحتها عن 3000 متر مربع بقدرة إنتاجية على دفعات ومناطق اختبار مخصصة. 6. ما هي شروط الضمان القياسية؟ الضمان القياسي هو 12 شهرًا كحد أدنى على المكونات الرئيسية. بعض الموردين يقدمون ضمانًا يصل إلى 18 شهرًا. تأكد من تفاصيل الضمان - قطع الغيار، أو أجور اليد العاملة، أو كليهما. 7. كيف أتجنب "فخاخ الأسعار المنخفضة"؟ اطلب تحليلًا تفصيليًا لتكلفة دورة حياة المنتج، يشمل سعر الشراء، والتركيب، واستهلاك الطاقة، والصيانة، واستهلاك قطع الغيار، وخسائر التوقف المحتملة. قد تكلف آلة منخفضة السعر ولكنها تستهلك طاقة عالية أكثر بكثير خلال ثلاث سنوات. 8. ما هي المكونات الرئيسية التي يجب عليّ التحقق من مواصفاتها؟ وحدات التحكم PLC (يفضل Siemens أو Mitsubishi أو Delta)، وتردد محرك الاهتزاز ومتانته (يوصى بـ MTBF ≥ 6000 ساعة)، وضغط النظام الهيدروليكي (18-22 ميجا باسكال)، ومستويات الضوضاء (أقل من 75 ديسيبل).
    اقرأ المزيد
1 2 3 4

اطلب عرض سعر

إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.
تواصل معنا
اتصل بنا
لا تترددوا في الاتصال بنا لأي استفسار!

إذا كنتم تبحثون عن ماكينات موثوقة لتصنيع قوالب الخرسانة، أو قوالب مخصصة، أو معدات متكاملة لدعم إنتاج القوالب، فلا تترددوا بالاتصال بنا! سيقدم لكم فريقنا المحترف حلولاً مصممة خصيصاً لمساعدتكم على تطوير أعمالكم بكفاءة.

خدمة العالم

هاتف :+86-595-22963811

WhatsApp : +8615060951121

بريد إلكتروني : yx05@blockmachine.cc

ترك رسالة

ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.
يُقدِّم
اتصل بنا : yx05@blockmachine.cc

بيت

منتجات

whatsApp

اتصال