ربط الأنظمة واختيار العمليات لخطوط إنتاج الطوب: من مطابقة الآلات الفردية إلى زيادة كفاءة خط الإنتاج إلى أقصى حد
Aug 28, 2026
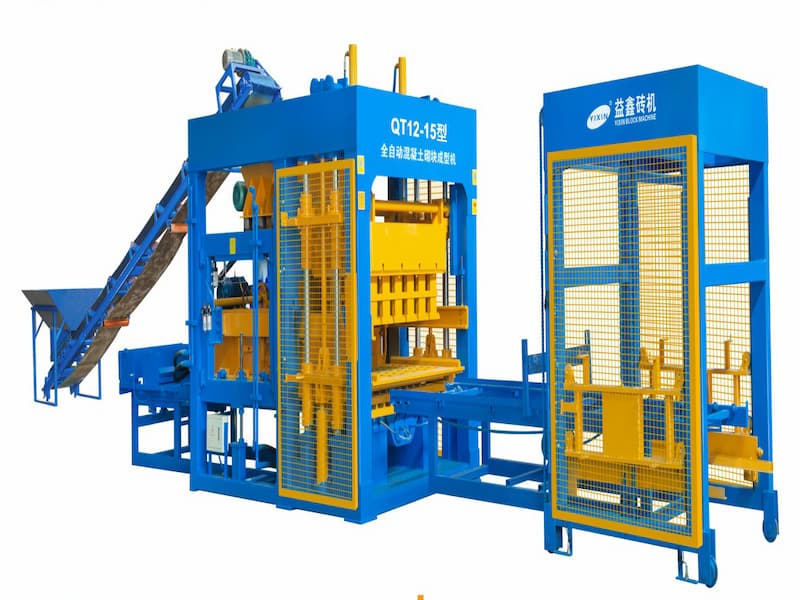
بفضل استغلال موارد النفايات الصلبة وتجزئة المباني الجاهزة، تطورت خطوط إنتاج الطوب إلى أنظمة معقدة تدمج الديناميكيات الميكانيكية، وخواص المواد، والأتمتة الصناعية. لا يقتصر تصميم خط الإنتاج على مجرد تكديس المعدات، بل هو تصميم متوازن ديناميكيًا يعتمد على خصائص المواد، ودورة التشكيل، وإيقاع الخدمات اللوجستية. تشرح هذه المقالة، من منظور هندسي، المنطق الأساسي لاختيار مراحل الخلط، والخلط، والنقل، والتعبئة والتغليف. أولاً: قسم الخلط: مطابقة الحجم وإنشاء نظام الخلطيكمن التناقض الأساسي في اختيار الخلاط في التوافق الزمني بين إنتاج الدفعة واستهلاك المواد في الوحدة الرئيسية خلال دورة التشكيل الواحدة. ومن المفاهيم الخاطئة الشائعة ربط نموذج الخلاط بالإنتاج مباشرةً، متجاهلين القيد الصارم لوقت تجانس الخلط.بالنسبة لخطوط الإنتاج التي تستخدم الخلط الكوكبي أو الخلط القسري ثنائي المحور، يُفضل ضبط معدل استخدام كامل حجم الخلاط عند 60-70%. إذا كان الخلاط الرئيسي يتطلب 0.8 متر مكعب من الخرسانة الكثيفة لكل دفعة، فيجب اختيار حجم تفريغ الخلاط ليكون 1.0-1.25 متر مكعب (مثلًا، من الدرجة JS1000 أو JS1250). لا يُستخدم هذا الحجم الإضافي لزيادة المخزون الاحتياطي، بل لتوفير مساحة قص كافية لتوزيع إضافات الطور السائل (مثل عوامل تقليل الماء والملونات) بشكل فوري، مما يمنع توقف عمود الخلط أو الخلط غير المتجانس الناتج عن امتلاء خزان الخلط بشكل زائد.يكمن الاعتبار الأعمق في نظام المزج. عند الإنتاج طوب خرساني نفاذيتطلب الأمر زيادة وقت الخلط إلى 1.5 ضعف وقت الخلط في القوالب العادية. هذا يعني أنه حتى لو كان حجم الخلاط كافيًا، فإن عدد دوراته في وحدة الزمن سينخفض. لذلك، يجب تعديل التكوين وفقًا للمنتج المستهدف، بإضافة قادوس تخزين وسيط (خزان مؤقت) أسفل الخلاط. يجب أن يتسع حجمه للمواد المستخدمة في 3-5 دفعات من عملية التشكيل الرئيسية للخلاط لعزل دورة الخلط عن دورة التشكيل، ومنع التداخل بينهما. القسم الثاني: التجميع: التوازن بين الدقة الثابتة والتدفق الديناميكيتُعدّ آلة الخلط بمثابة "جهاز المناعة" لخط الإنتاج. وفي الممارسة الصناعية، يُعدّ ازدياد معامل التباين في القوة الناتج عن أخطاء وزن المواد المصدر الأكثر خطورة لخسائر التكاليف.هو آلة خلط أوتوماتيكية هل هذا ضروري؟ الإجابة هي نعم، ولكن من المهم التمييز بين طريقة الوزن التراكمي وطريقة الوزن المستقل. لإنتاج قوالب الحشو العادية، تكفي آلة خلط ثلاثية الحاويات تستخدم "الوزن التراكمي للركام + الوزن المنفصل للأسمنت" لتلبية المعايير الوطنية. أما بالنسبة لطوب الرصف الملون أو الطوب النفاذ، فيلزم الترقية إلى طريقة الوزن المستقل لكل مادة، لأن كمية الأصباغ وعوامل التقوية المضافة تُقاس غالبًا بأجزاء في الألف، ولا يستطيع الوزن التراكمي رصد هذه التغيرات الطفيفة في الوزن الصافي.تجدر الإشارة إلى أن اختيار آلة الخلط يجب أن يركز على مرونة آلية التغذية. فبالنسبة لرقائق الحجر أو المسحوق الناعم المعاد تدويره من مخلفات البناء ذات المحتوى الرطوبي العالي، يُنصح باستخدام وحدة تغذية بحزام ناقل متغير التردد والسرعة بدلاً من وحدة التغذية الاهتزازية الكهرومغناطيسية التقليدية، وذلك لتجنب حدوث تقوس أو اندفاع المواد عند مدخل التغذية. في الوقت نفسه، يتم تركيب ميزان وسيط مزود بقادوس انتقالي بين آلة الخلط والخلاط، مما يسمح بالتحقق الثانوي من كمية التغذية. تُعد هذه ميزة تصميم أساسية لضمان التكرار في خطوط الإنتاج المتطورة، وذلك لضمان التحكم في الانحراف المعياري لقوة المنتج النهائي ضمن نطاق ±1.5 ميجا باسكال. ثالثًا: خط استقبال الطوب ومنطق المعالجة: ليس مجرد بديل عن العمل اليدويلا ينبغي أن يعتمد تكوين خط استقبال الطوب الأوتوماتيكي (بما في ذلك آلات الرفع وآلات الخفض والناقلات السلسلية) على حسابات تكلفة العمالة فقط، بل على العملية الأساسية للمعالجة.تعتمد زيادة قوة الطوب غير المحروق على المعالجة الساكنة والمعالجة بالبخار. وتكمن ميزة التكديس اليدوي في مرونته، حيث يمكن للمشغلين تعديل عدد طبقات التكديس وفجوات التهوية وفقًا لتغيرات نسبة الرطوبة في الطوب. أما إذا لم تكن عملية استقبال الطوب الآلية الجامدة مصحوبة بنظام جدولة لفرن المعالجة، فإن تكديس الطوب بشكل مفرط قبل الأوان سيمنع إطلاق حرارة التفاعل الداخلي، مما يؤدي إلى سطح مفكك أو متصدع.لذا، تتمثل استراتيجية التكوين الأمثل في التمييز بين فئات المنتجات. بالنسبة للطوب الحامل الذي يزيد سمكه عن 190 مم، والذي يتمتع بقوة هيكلية كافية لدعم عدة رصات، يجب إنشاء خط تجميع آلي للطوب لتقليل العمل اليدوي. أما بالنسبة للطوب ذي الجدران الرقيقة أو طوب الواجهات الزخرفية الذي يقل سمكه عن 90 مم، فيُوصى بالإبقاء على محطات التجميع اليدوية أو اعتماد نمط تكديس شبه آلي منخفض الطبقات وعالي التردد. إذا كان تصميم العملية يتضمن حرقًا ثانويًا (أي التعقيم بالبخار)، فإن خط التجميع الآلي للطوب يصبح ضروريًا، حيث تعتمد كفاءة تحميل جهاز التعقيم بالبخار كليًا على الانتظام الهندسي لرصة الطوب، وهو أمر يصعب تحقيقه يدويًا. رابعاً: قسم التغليف: من التغليف الواقي إلى ترقية شركات النقل اللوجستييشهد اختيار آلات التعبئة تحولاً وظيفياً من "منع تلف الحواف والزوايا" إلى "التكيف مع الخدمات اللوجستية بكميات كبيرة". في حين أن الأشرطة الفولاذية التقليدية يمكنها تأمين أكوام الطوب، إلا أنه بالنسبة لطوب الرصف الكبير، تتولد تشققات الإجهاد بسهولة عند شد الأشرطة الفولاذية.تتجه الممارسات الهندسية الحالية نحو استخدام أشرطة فولاذية مغلفة ببلاستيك PET مع رؤوس ربط ملحومة بالاحتكاك. وتكمن مزاياها في أن معامل التمدد والانكماش الحراري للأشرطة الفولاذية المغلفة بالبلاستيك قريب من معامل الخرسانة، كما يمكن ضبط قوة الشد رقميًا (عادةً ما يتم التحكم بها ضمن نطاق 200-300 نيوتن)، دون التسبب في أي قطع لحواف الطوب.أما بالنسبة لمستوى أتمتة آلة التعبئة، فيُحدد بناءً على معدل إنتاج الطوب. فإذا كان إنتاج خط الإنتاج أقل من 800 طوبة قياسية في الساعة، تكفي آلة تعبئة هوائية متنقلة مع ربط يدوي لتحقيق الكفاءة التشغيلية المطلوبة. أما إذا تجاوز الإنتاج 1200 طوبة في الساعة، فيجب إنشاء خط تعبئة أوتوماتيكي بالكامل من نوع السهم، وإضافة آلة فرز الطوب قبل محطة التعبئة لترتيب فواصل الطوب بين الطبقات. يهدف هذا إلى تحقيق "التعبئة بدون منصات نقالة"، أي تحميل أكوام الطوب المعبأة مباشرةً على الشاحنات كوحدات لوجستية مستقلة، مما يوفر تكلفة المنصات الخشبية، ويُمكن أن يوفر حوالي 150 يوانًا من تكاليف المواد الاستهلاكية لكل 10000 طوبة. خامساً: اقتران النظام: نظام التشحيم المركزي المهمل وإزالة الغبار بالضغط السلبييكمن الاختبار الحقيقي لتصميم خط الإنتاج في موثوقية التشغيل المستمر طويل الأمد. يجب أن تتضمن قائمة الاستثمار الأولي التجهيزات المساعدة للمكونات الثلاثة: تزويد مانع تسرب نهاية عمود الخلاط بالشحم، والتبريد القسري لصندوق اهتزاز آلة التشكيل، والتحكم في الغبار عند كل نقطة نقل.يُوصى بنظام تشحيم مركزي، يربط جميع نقاط التشحيم بالتوازي عبر أنابيب. ستُزوّد محطة ضخ مركزية الشحم على فترات منتظمة وبكميات مُقاسة لمنع نسيان التشحيم اليدوي، مما قد يؤدي إلى دخول الطين وتلف طرف العمود. ولإزالة الغبار، يجب تركيب أغطية تجميع غبار مستقلة عند منفذ تصريف آلة الخلط ومنفذ تغذية الخلاط، متصلة بأجهزة تجميع غبار تعمل بنفث نبضي. يجب أن يستند حساب تدفق الهواء لنظام إزالة الغبار إلى الحفاظ على ضغط سلبي طفيف (-50 إلى -80 باسكال) داخل الغطاء المغلق، بدلاً من السعي وراء تدفق هواء كبير. فالضغط السلبي المفرط سيسحب مسحوق الأسمنت الناعم مباشرةً، مما يُغير نسب الخلط، وهي نقطة غالباً ما يتم إغفالها عملياً. خاتمة: جوهر عملية التكوين هو إعادة توزيع وقت المعالجة.عند فحص خط إنتاج الطوبلا ينبغي الاكتفاء بالنظر إلى الهيكل الفولاذي فحسب، بل يجب أيضًا مراعاة توزيع زمن بقاء المواد. فدقة خلط المكونات تحدد فعالية استثمار الوقت، وحجم الخلط يحدد مدى استغلال الوقت، وطريقة تجميع الطوب تحدد مدى ترشيد استهلاك الوقت، وشكل التغليف يحدد استمرارية قيمة الوقت في الخدمات اللوجستية.لا يتعلق التكوين الأمثل بتحقيق أقصى قدر من الكفاءة في جميع المعايير، بل بضمان أن يشكل معدل المعالجة وسعة التخزين المؤقت لكل مرحلة تزايدًا هندسيًا. يُنصح العميل بطلب مخطط زمني من المصمم خلال مرحلة اختيار المعدات، لتوضيح نقاط التأخير لكل وحدة إنتاج، بدءًا من إدخال المسحوق وحتى شحن المنتج النهائي. المرحلة التي تستغرق أكبر قدر من الوقت هي المرحلة الأساسية التي يجب استثمار الموارد فيها. هذا هو المنطق الأساسي لتخطيط خط الإنتاج - استخدام "كمية" المعدات لتحليل "تسلسل" العملية، ثم استخدام "توازن" النظام لتحقيق ذلك. "استقرار" الأرباح.
اقرأ المزيد