

تكييف المباني الجاهزة: تقنيات التحكم في معلمات آلة الطوب لإنتاج الطوب المجوف عالي الدقة
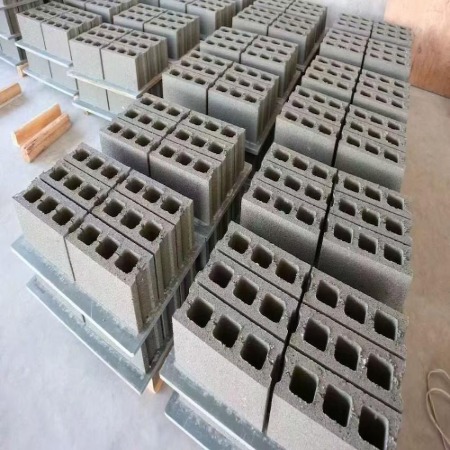
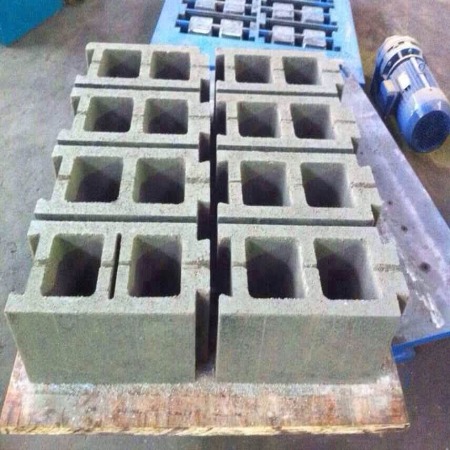
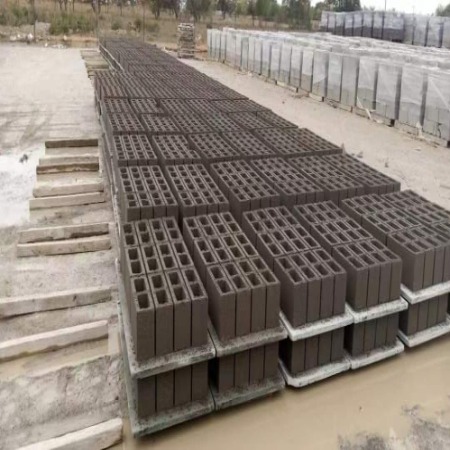
مع التطور السريع للمباني الجاهزة، قفزت متطلبات الدقة لمكونات الجدران من مستوى السنتيمتر في البناء التقليدي إلى مستوى المليمتر. وباعتبار الطوب المادة الأساسية للجدران الجاهزة، فإن التحكم في معايير آلات تصنيع الطوب أثناء عملية الإنتاج أمر بالغ الأهمية. طوب مجوف عالي الدقة يُحدد ذلك بشكل مباشر جودة المكونات وكفاءة التجميع. وقد أصبح تحقيق إنتاج عالي الدقة للطوب المجوف من خلال إدارة دقيقة للمعايير مسألة أساسية لتحول الصناعة وتطويرها.
أولاً: التحكم التنبؤي بالمعلمات في مرحلة تحضير المواد الخام
تبدأ عملية إنتاج الطوب المجوف عالي الدقة بمعالجة المواد الخام وفق معايير موحدة. وتخضع عملية التحكم لـ آلة صنع الطوب لا ينبغي أن تقتصر المعايير على مرحلة التشكيل فحسب، بل يجب أن تمتد إلى مرحلة تحضير المواد الخام. أولًا، يجب ضبط سرعة الكسارة المطرقة في عملية التكسير بين 980 و1050 دورة في الدقيقة لضمان ألا يتجاوز حجم جزيئات الصخر الزيتي أو مخلفات الفحم 1.5 مم، مما يُهيئ الظروف اللازمة للتجانس اللاحق. ثانيًا، تُعد معايير توزيع المواد في حجرة التقادم بالغة الأهمية. عند استخدام طريقة التكديس المتعرج، يجب ألا يتجاوز سمك كل طبقة 300 مم، ويجب ضبط نسبة الرطوبة ضمن نطاق 12% إلى 14%، ويجب ألا تقل مدة التقادم عن 72 ساعة لضمان تجانس المواد الخام بشكل كامل. أخيرًا، في مرحلة التكسير الدقيق في مطحنة الأسطوانات، يجب ضبط فجوة الأسطوانات بدقة بين 1.0 و1.2 مم. عند هذه النقطة، يمكن تثبيت معامل نعومة المادة الخام بين 1.8 و2.0، مما يوفر أساسًا ماديًا بتدرج مناسب لعملية التشكيل.
ثانيًا: التحكم المنسق في معايير اللب في عملية التشكيل
تُعدّ عملية التشكيل أساسيةً للتحكم بدقة الطوب المجوّف، وتتضمن تحسينًا مُنسقًا لعدة معايير مثل ضغط البثق، ودرجة الفراغ، وسرعة البثق، ودرجة حرارة القالب. يجب تعديل ضغط البثق ديناميكيًا وفقًا لمؤشر اللدونة للمادة الخام. عندما يكون مؤشر اللدونة بين 13 و17، يجب ضبط ضغط البثق الرئيسي بين 2.8 و3.2 ميجا باسكال، مع تثبيت تذبذب الضغط ضمن نطاق ±0.1 ميجا باسكال. تُعدّ درجة الفراغ معيارًا رئيسيًا للتخلص من العيوب الداخلية في قوالب الطوب. يجب أن تكون درجة فراغ غرفة التفريغ ≥0.092 ميجا باسكال لضمان ألا يتجاوز انحراف تجانس الكثافة في قالب الطوب ≤1.5%. يؤثر توافق سرعة البثق ودرجة حرارة القالب بشكل مباشر على استقرار الأبعاد. عند ضبط سرعة البثق على 1.2-1.5 متر/دقيقة، يجب الحفاظ على درجة حرارة تسخين القالب عند 45-55 درجة مئوية، مع تدرج حراري لا يتجاوز 3 درجات مئوية، مما يُمكّن من التحكم الفعال في معدل انكماش قالب الطوب ضمن النطاق المستهدف 0.4%-0.6%. كما يُعد التحكم المتزامن في سرعة المثقب ومعدل التغذية أمرًا بالغ الأهمية؛ إذ يجب ضبط الانحراف بينهما ضمن ±2% لتجنب تدرج الكثافة الناتج عن التغذية غير المتساوية.
ثالثًا: استراتيجيات الصيانة الدقيقة في عملية التجفيف والحرق
يؤدي سوء التحكم أثناء عمليتي تجفيف وحرق قوالب الطوب إلى إهدار كامل لمكاسب الدقة التي تحققت في مرحلة التشكيل. لذا، يُنصح باستخدام منحنى تسخين متدرج في عملية التجفيف، مع ضبط درجة حرارة المدخل عند 80-100 درجة مئوية، ورفع درجة الحرارة النهائية إلى 110-120 درجة مئوية. كما يجب ضبط تردد مروحة التدوير على 35-40 هرتز لضمان معدل انكماش أثناء التجفيف لا يتجاوز 0.3%. أما في عملية الحرق، فيجب تصميم تدرجات درجة حرارة فرن النفق بدقة في مراحل التسخين المسبق والحرق والتبريد. ينبغي ضبط معدل التسخين في مرحلة التسخين المسبق عند 1.0-1.5 درجة مئوية/دقيقة، وتثبيت درجة حرارة منطقة الحرق عند 980-1020 درجة مئوية مع فرق في درجة الحرارة لا يتجاوز ±10 درجات مئوية، وأن يكون زمن التثبيت 40-50 دقيقة لضمان بقاء معدل انكماش الحرق مستقرًا بين 0.2% و0.3%. يجب أن تتطابق سرعة تشغيل عربة الفرن ودورة الدفع بدقة، مع انحراف الدورة الذي لا يتجاوز ±5 دقائق، لمنع التقلبات في مجال درجة حرارة الفرن من التأثير على اتساق أبعاد المنتج.
رابعاً: المراقبة الذكية وتحسين الحلقة المغلقة
أنظمة صناعة الطوب الحديثة تتمتع هذه التقنية بقدرة مراقبة المعلمات في الوقت الفعلي والتحكم الحلقي المغلق. يتم جمع المعلمات الرئيسية، مثل ضغط البثق ومحتوى رطوبة المادة ودرجة حرارة التشكيل، بواسطة أجهزة استشعار متصلة بالإنترنت. تُستخدم خوارزميات التحكم PID لتصحيح هذه المعلمات تلقائيًا، والتحكم في الانحرافات البُعدية ضمن نطاق ±0.5 مم. يُعد الفحص الدوري لحالة تآكل القالب وإصلاحه أو استبداله فورًا عند تجاوز التآكل 0.3 مم أمرًا ضروريًا للحفاظ على الدقة على المدى الطويل. يُوصى بإنشاء "ملف معلمات" لكل نوع من أنواع الطوب المجوف، وتخزين تركيبة المعلمات المثلى لكل دفعة للرجوع إليها مباشرةً أثناء الإنتاج اللاحق، مما يقلل من تقلبات الدقة الناتجة عن التعديلات اليدوية للآلة.
باختصار، يُعدّ إنتاج الطوب المجوّف عالي الدقة مشروعًا منهجيًا يتطلب تحكمًا دقيقًا في جميع مراحل الإنتاج، بدءًا من المواد الخام، مرورًا بالتشكيل والتجفيف، وصولًا إلى الحرق، فضلًا عن التحسين المستمر من خلال المراقبة الذكية. وبهذه الطريقة فقط يُمكن تلبية متطلبات الدقة الصارمة لمكونات الجدران في المباني الجاهزة، مما يدفع الصناعة نحو التحول من الإنتاج القائم على الخبرة إلى التصنيع الذكي القائم على البيانات.